工厂实力
位于中国广东省广州市,15,000 平方米。结构制作、叶材生产、组装与质检都在同一厂区内完成 —— 所以规格调整对我们是「一次对话」,而不是供应链事故。
能力速览
15,000 m²工厂面积
2012投产年份
15+结构工程团队人数
1–15 米树高范围
厂里在发生什么
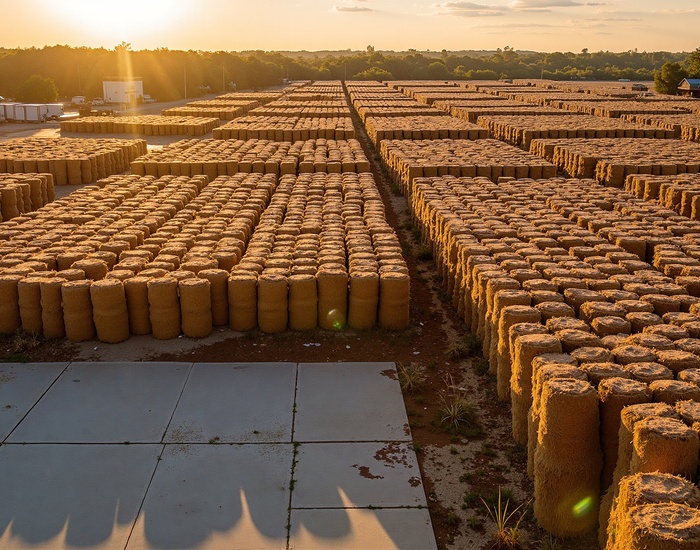
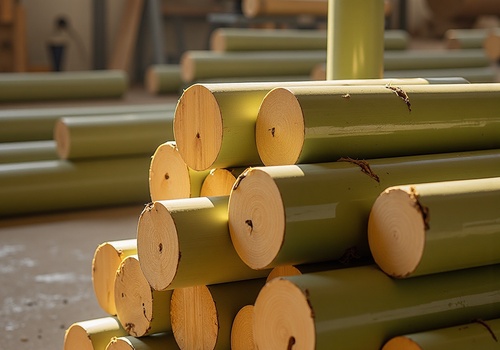
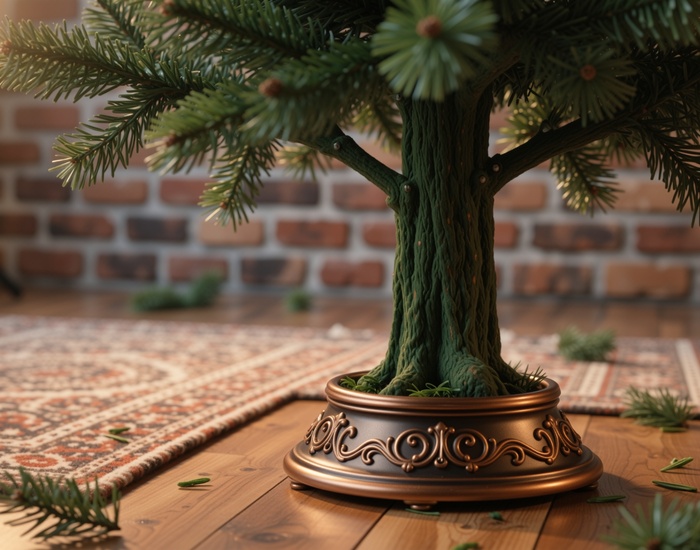
钢构与玻璃钢制作
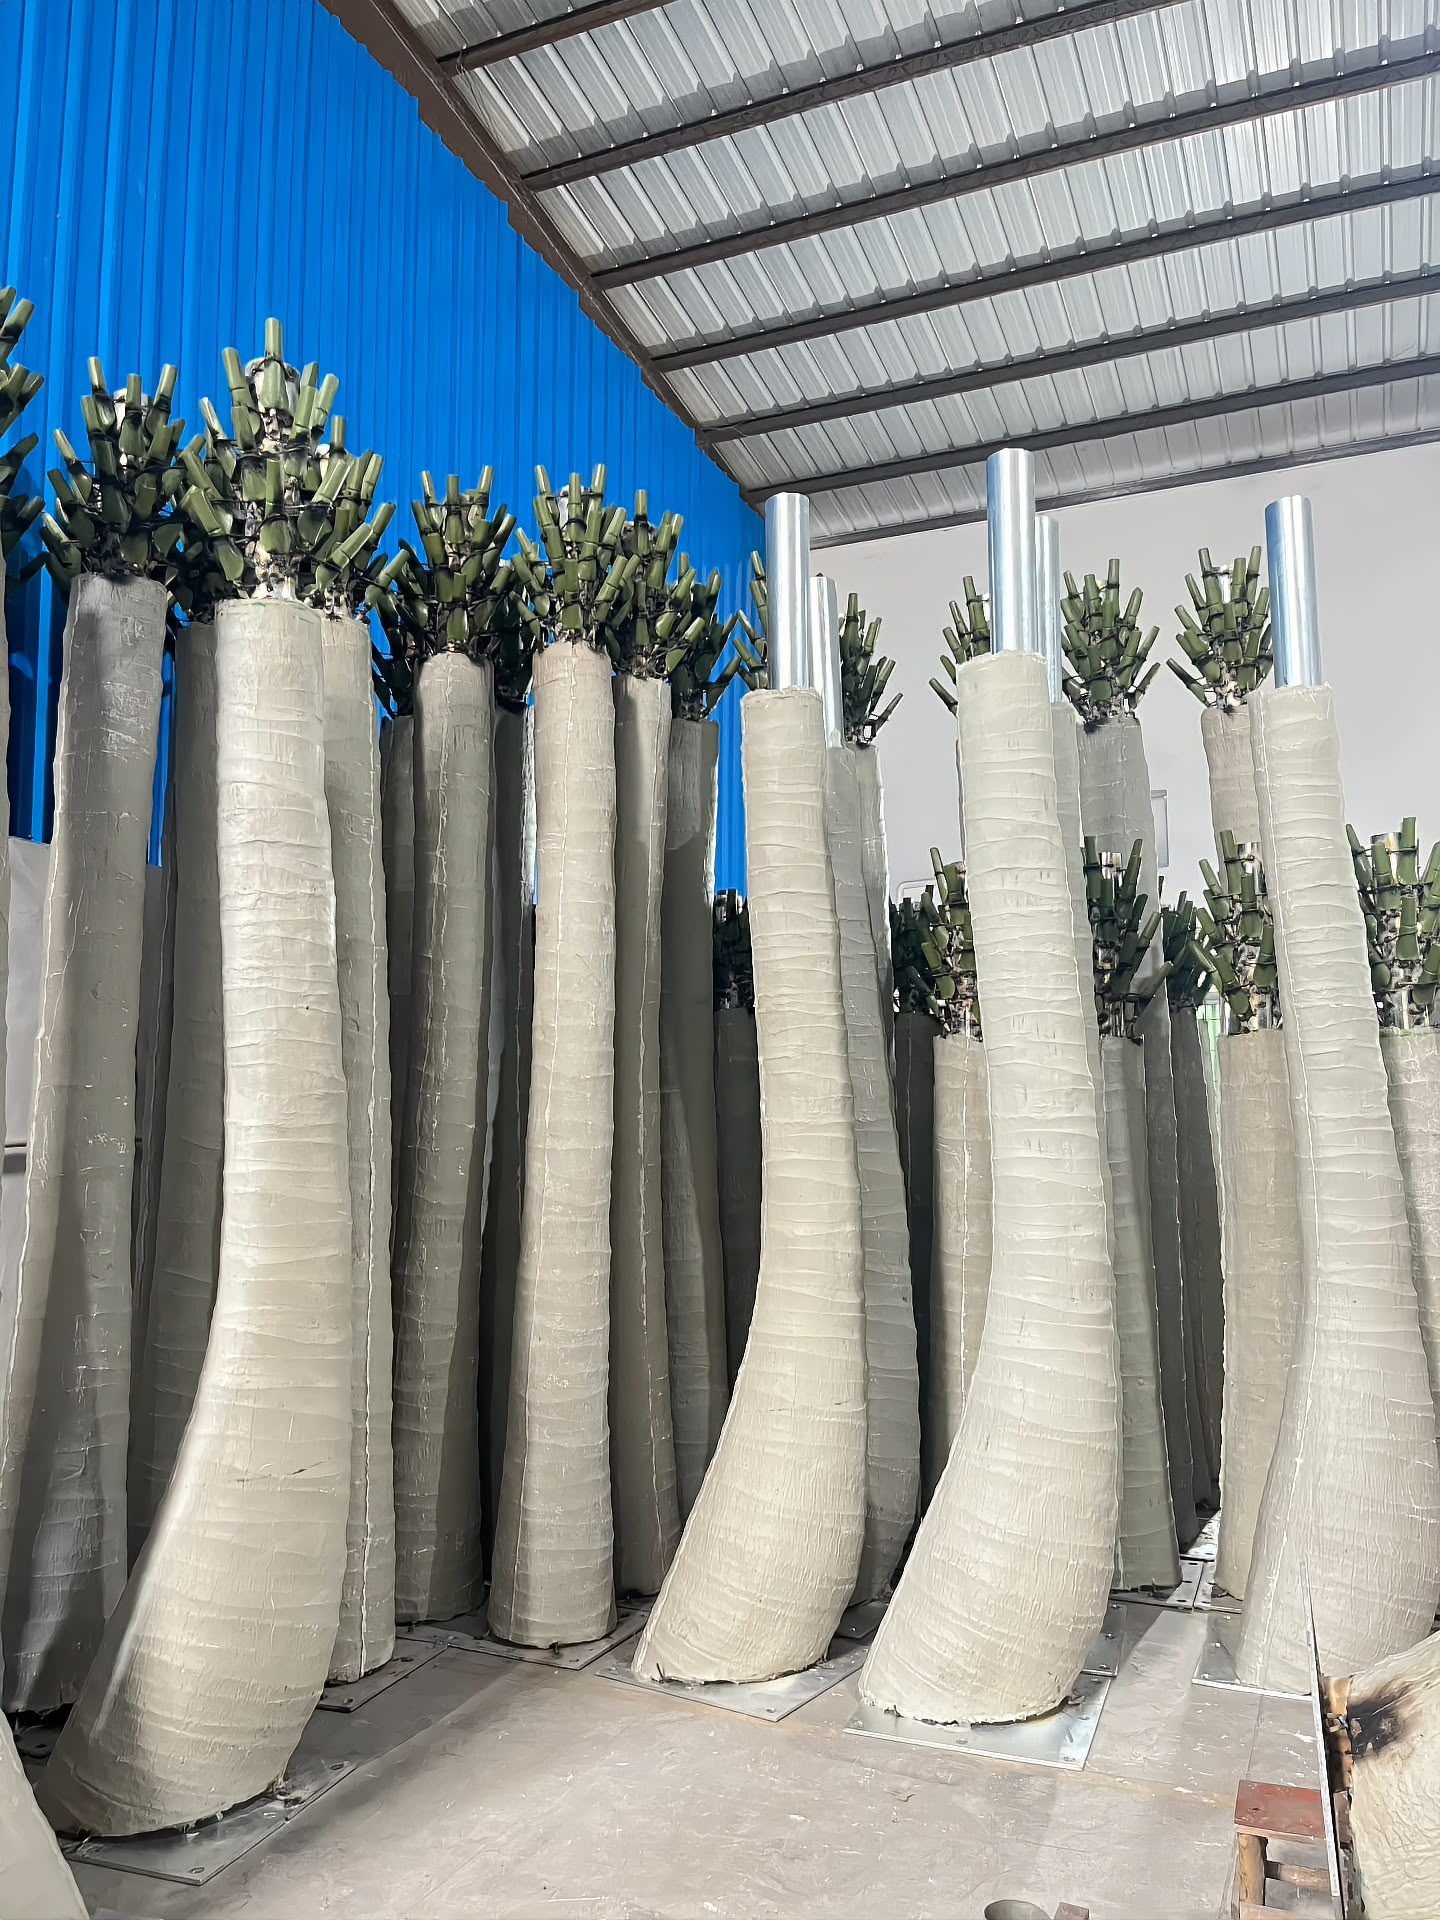
树体骨架与棕榈内芯在厂内焊接或成型 —— 这是一棵 10 米高的树在结构上站得住、而不是一个被放大的摆件的原因。
叶材生产与印刷
叶材、配色与印刷按留存标样执行,返单能保持同一颜色,而不是一批一个样。
组装与表面处理
每棵树在拆装发货前都会完整组装并拍照 —— 这样树冠效果不对,我们能在它漂洋过海之前发现。
质量管控
逐件检验:结构、表面、枝叶密度、颜色与固定件。超大件留存发货前组装照片记录。
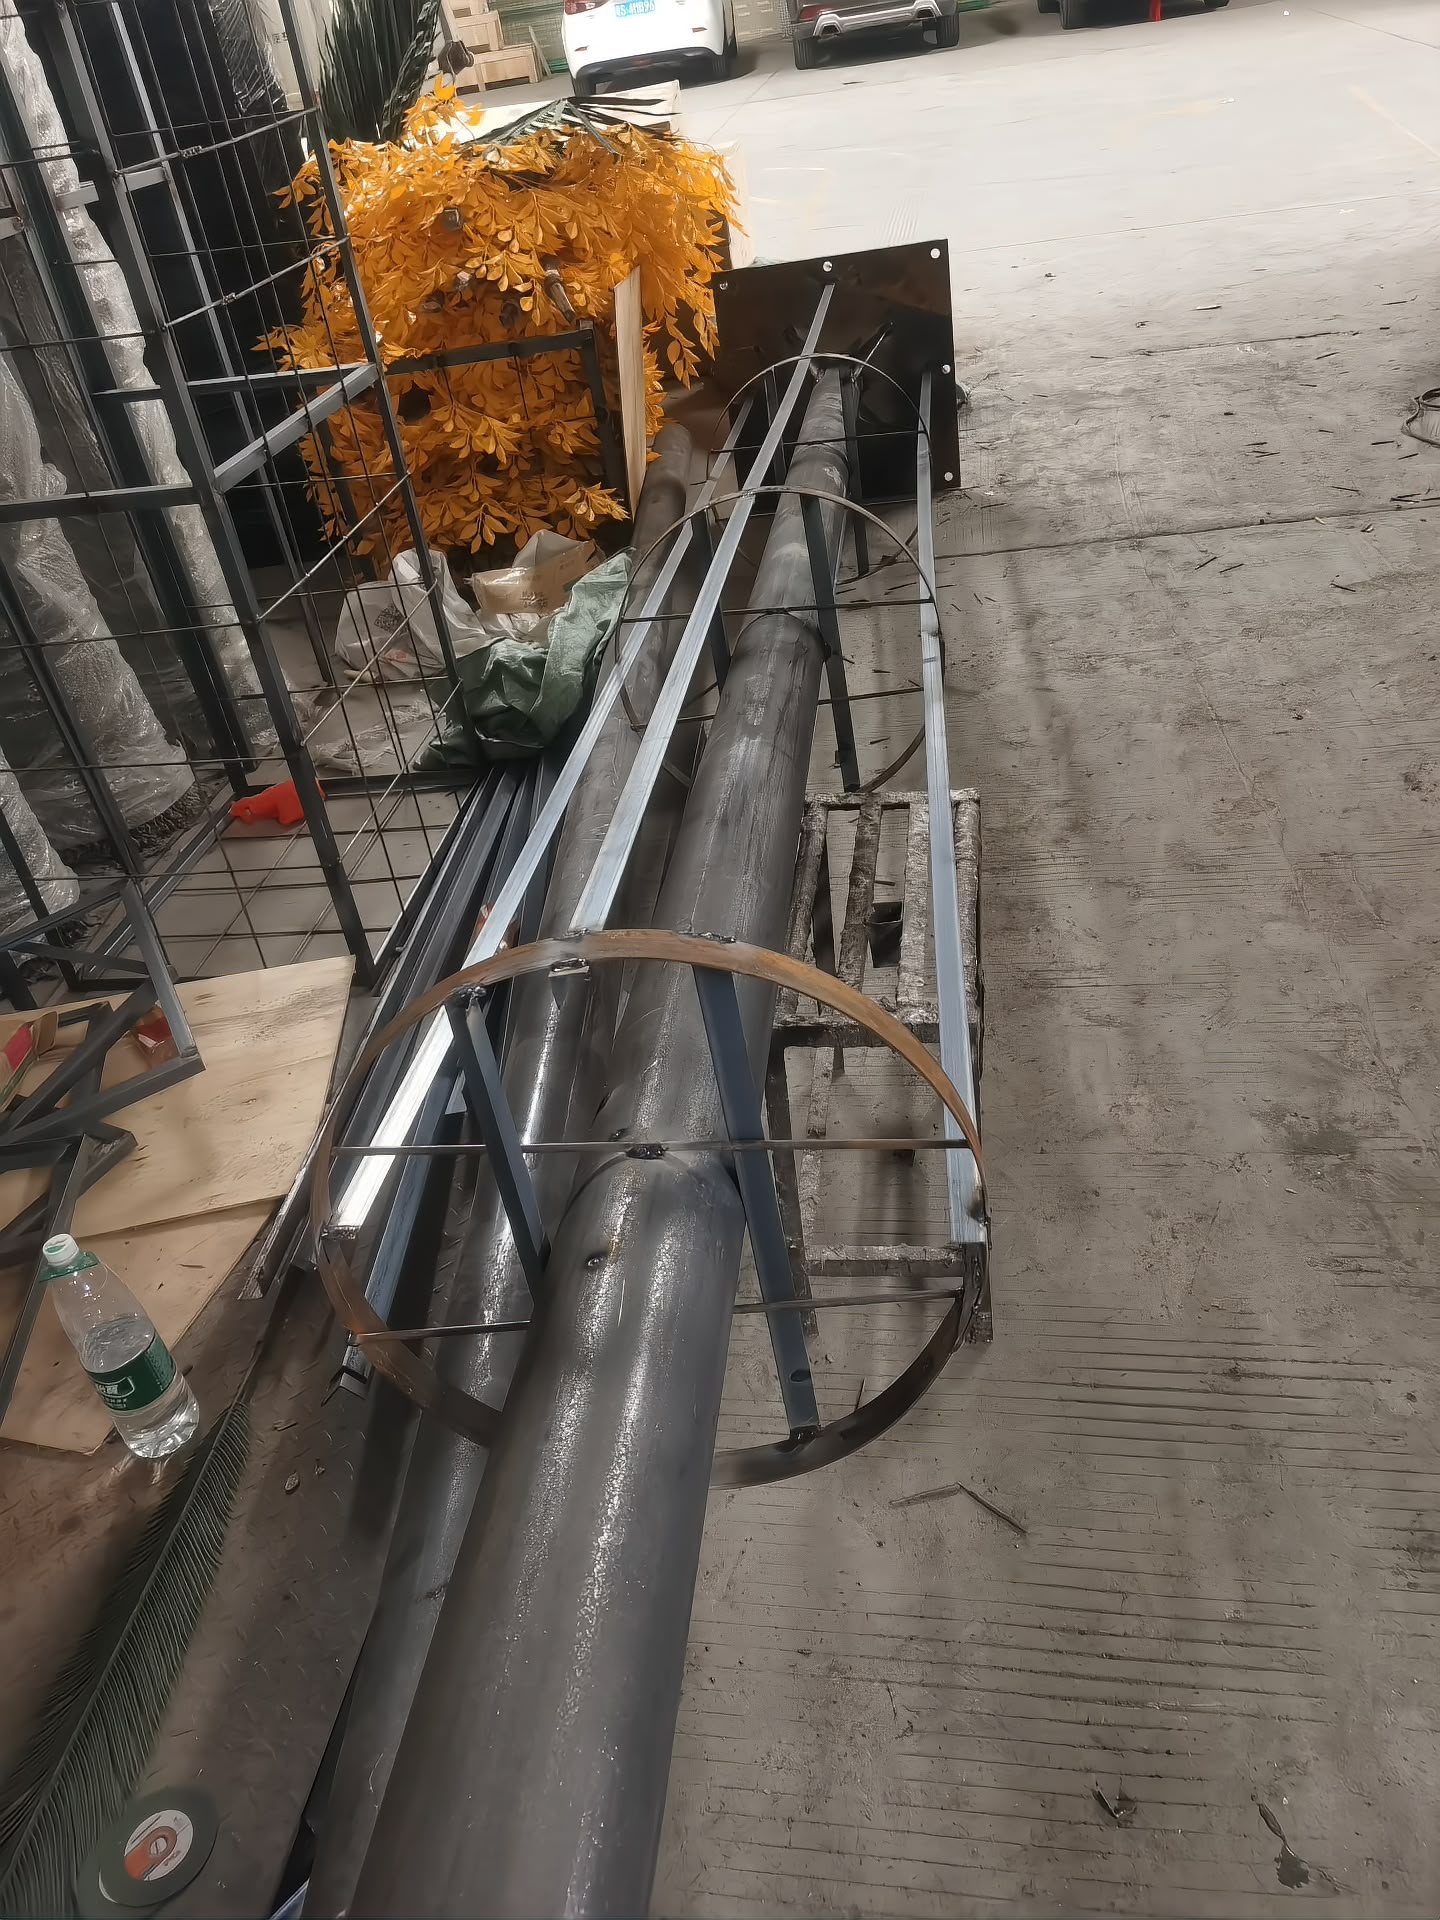
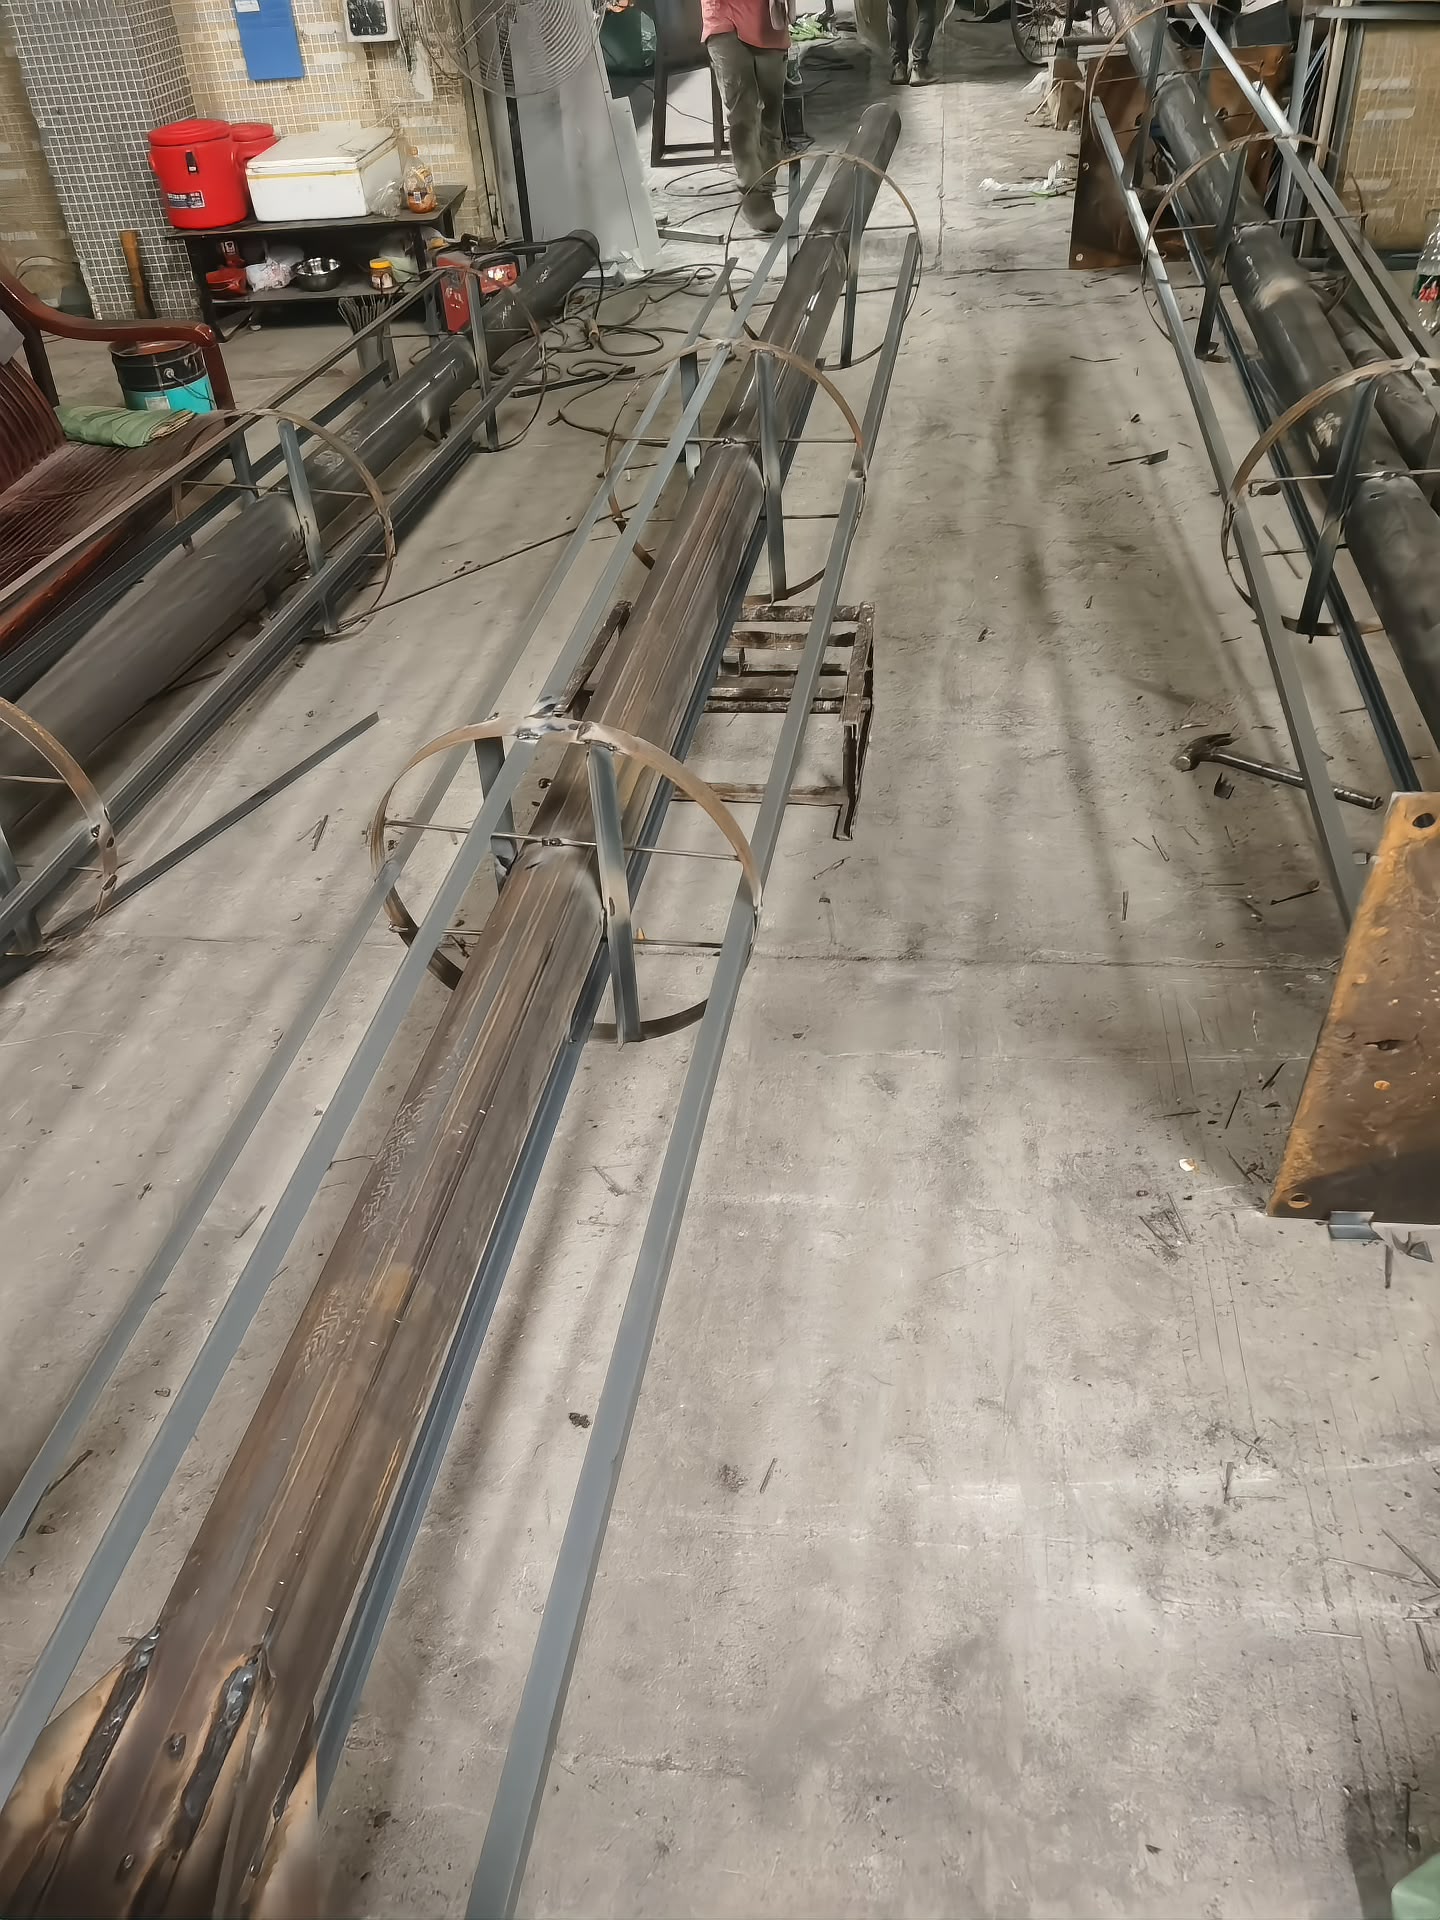
结构车间内部
先做钢构,再包表皮。这些焊缝与节点,决定一棵 10 米的棕榈树第五年是否还站得直 —— 也是我们能承诺抗风等级、而不是「应该没问题」的原因。
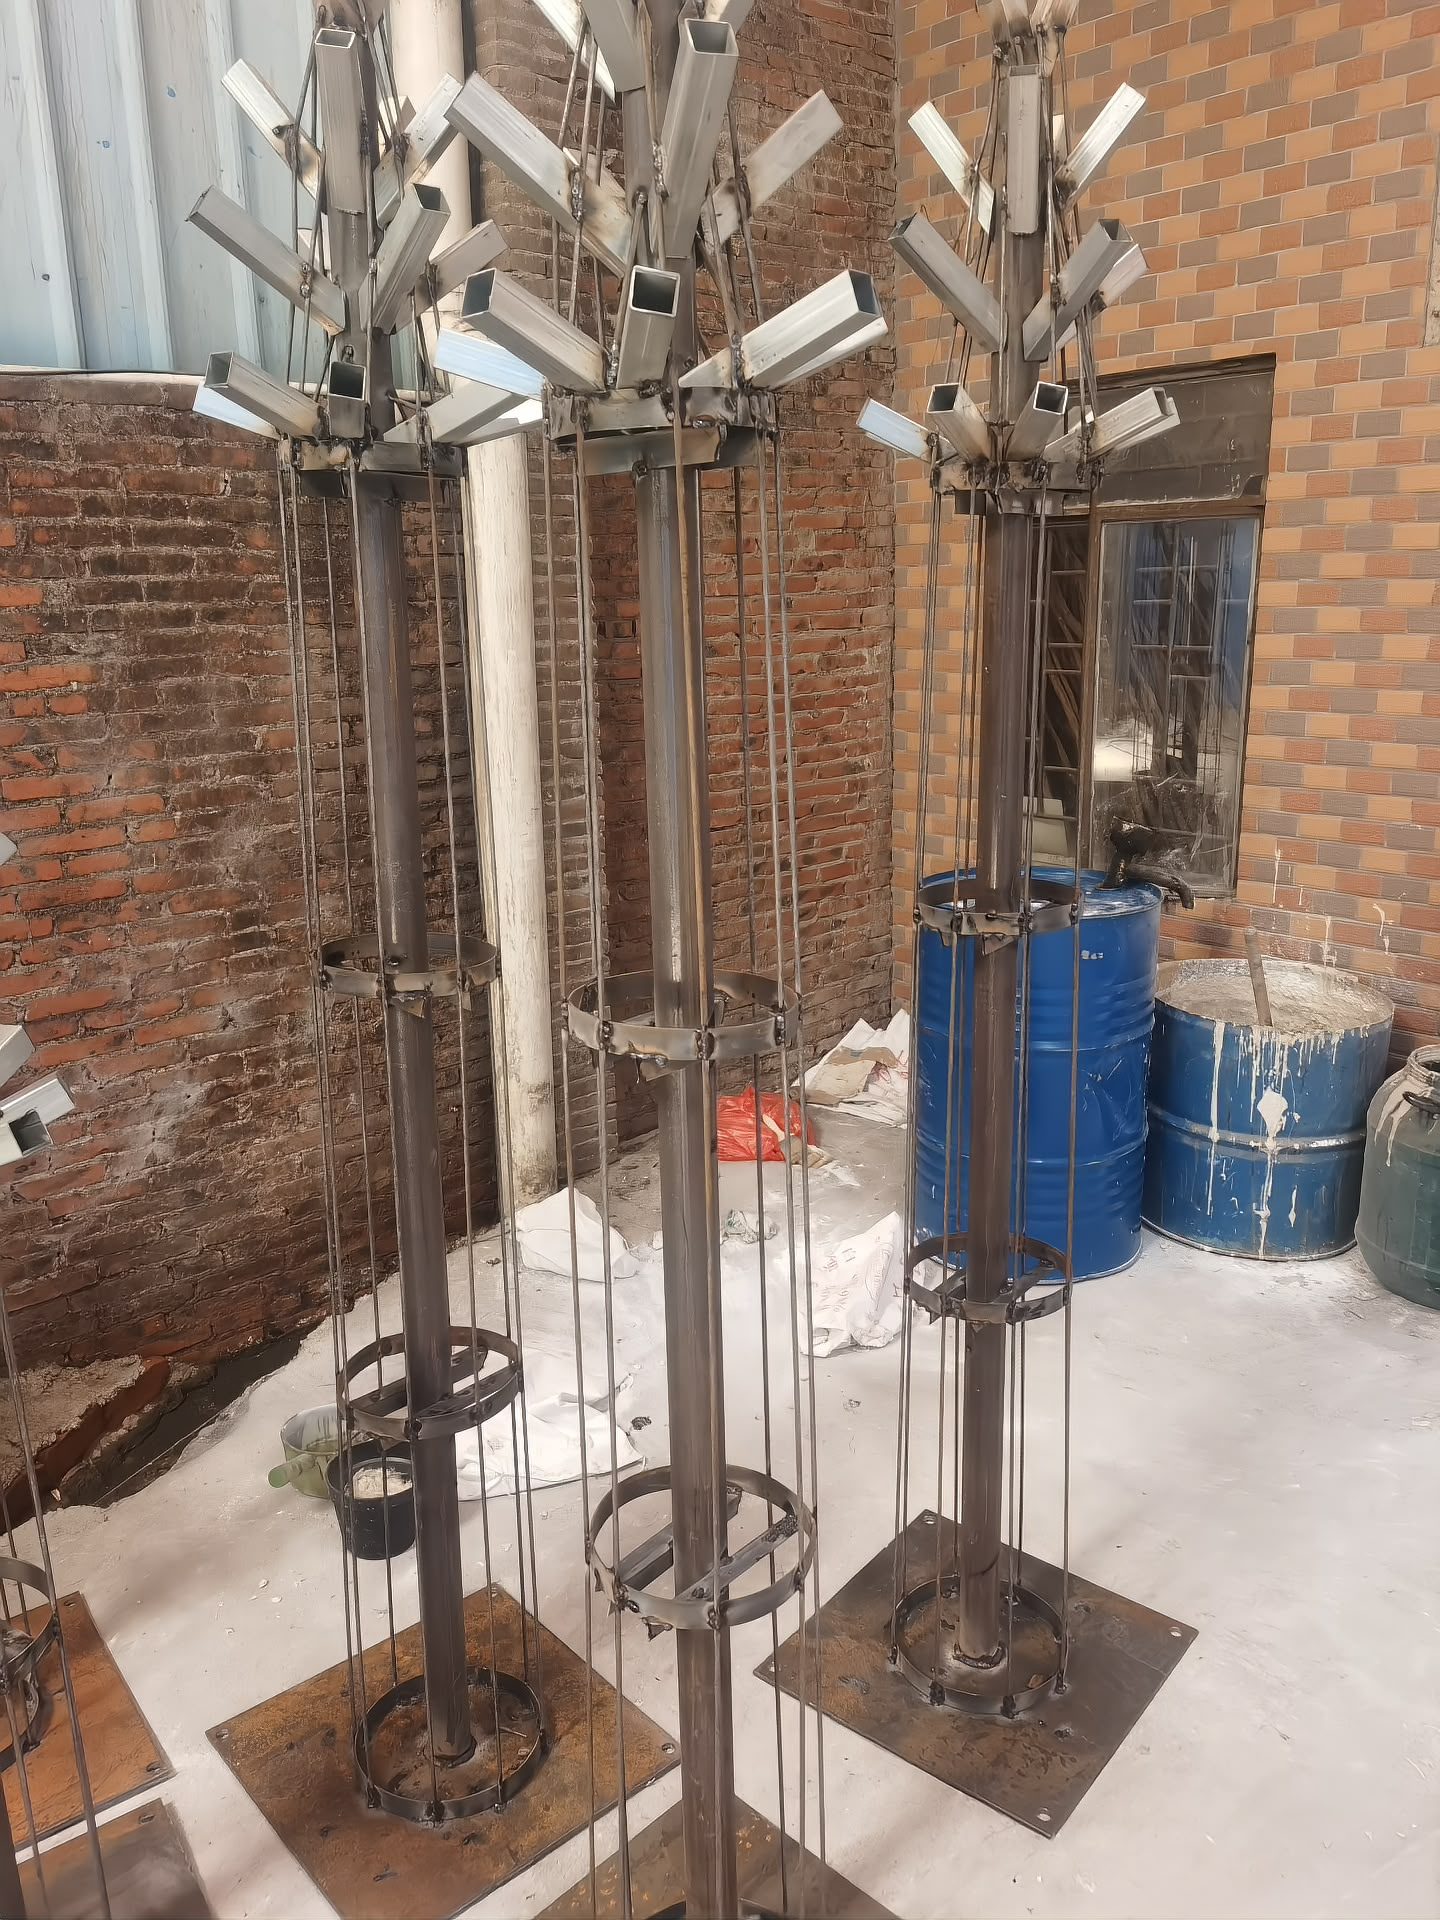
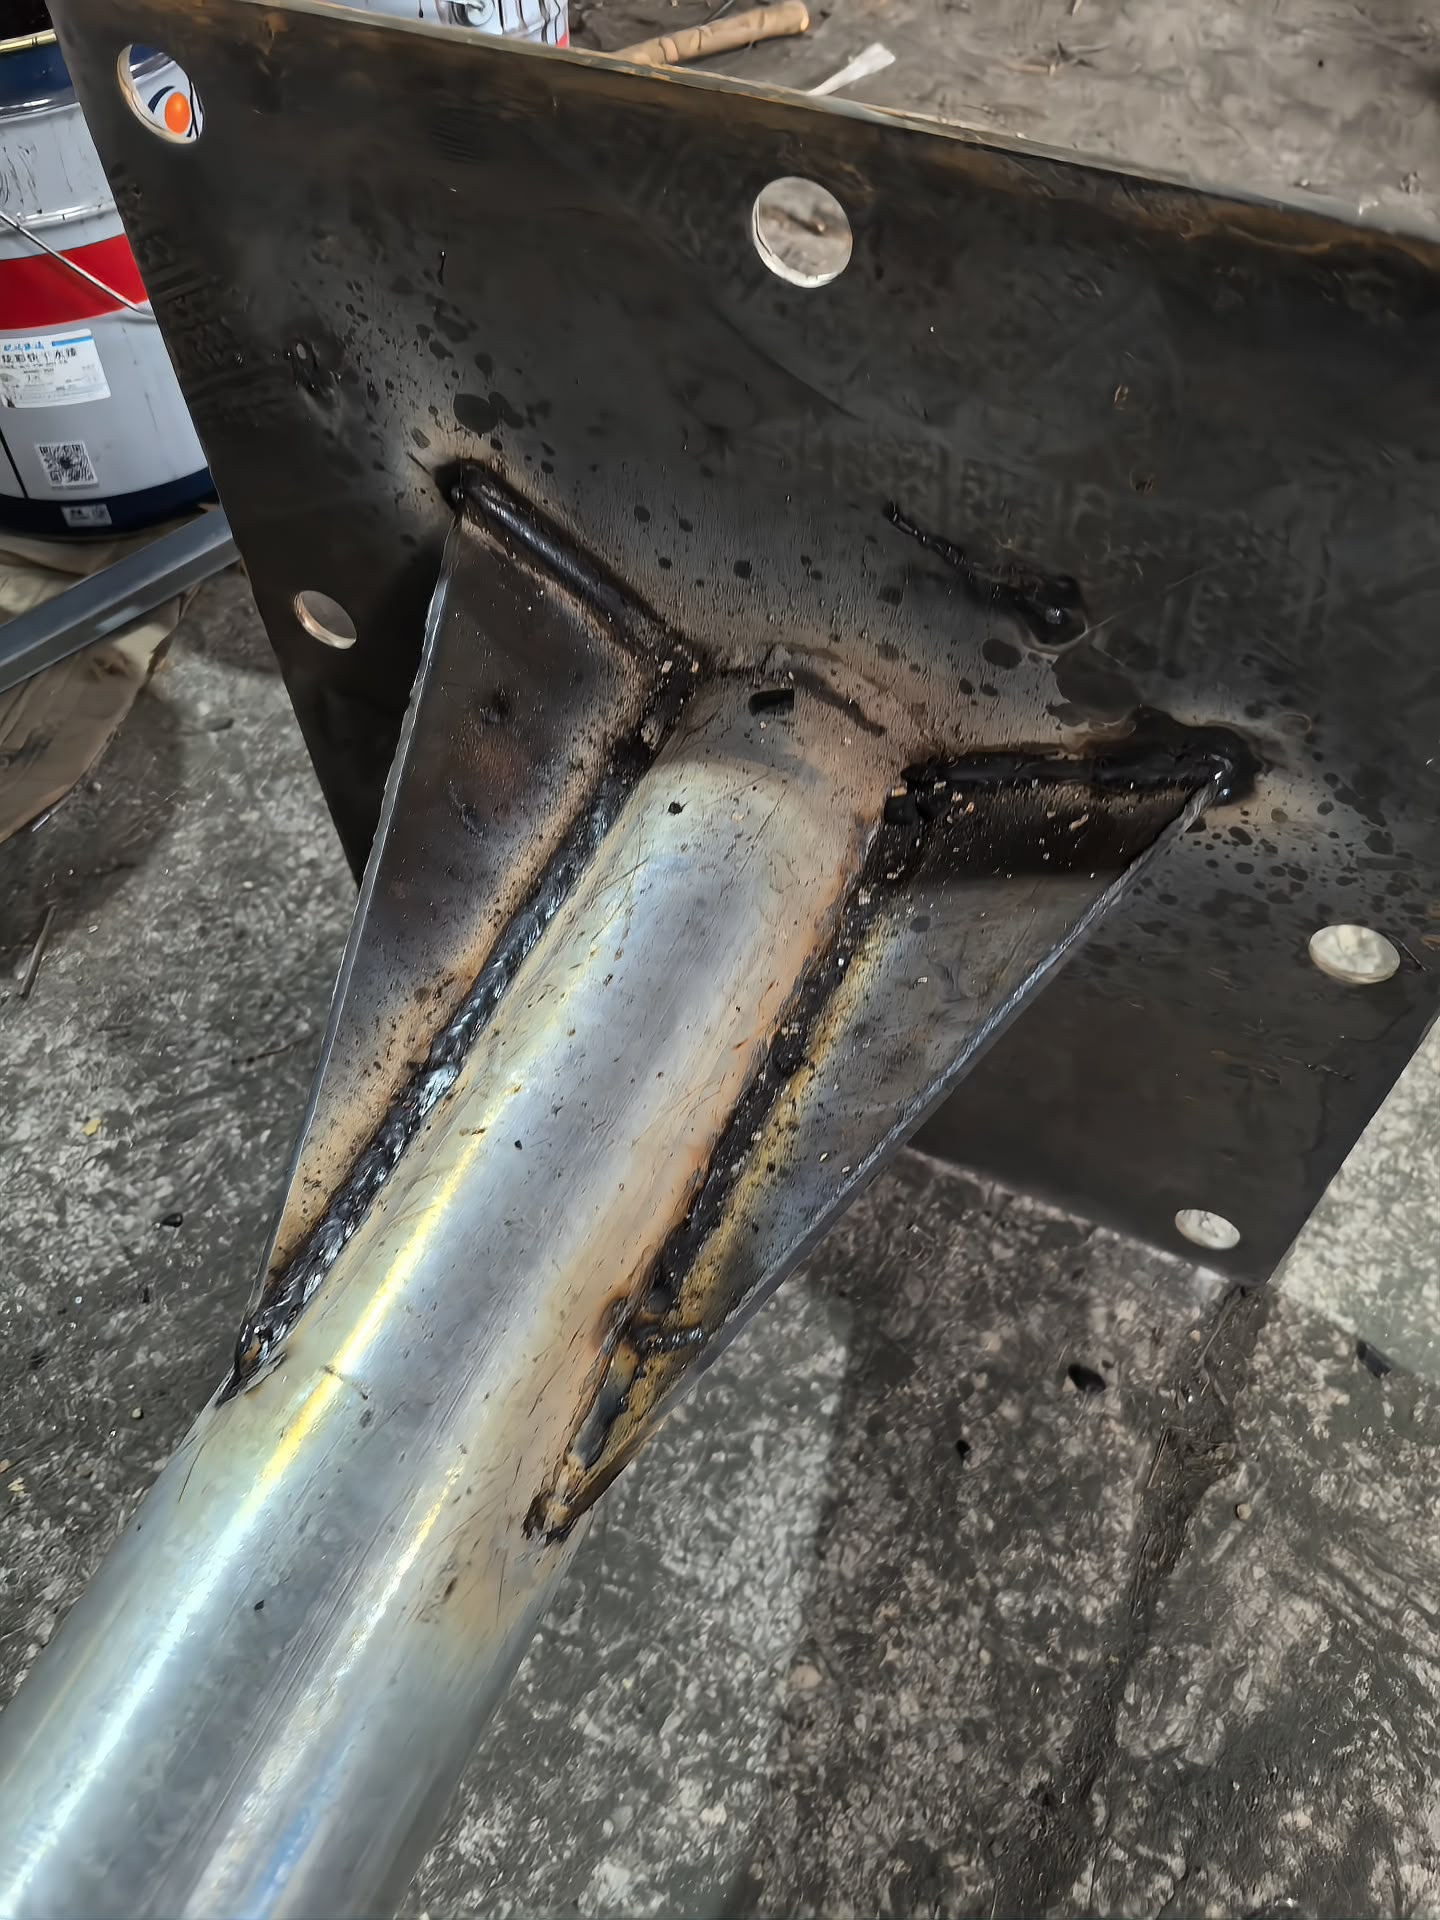
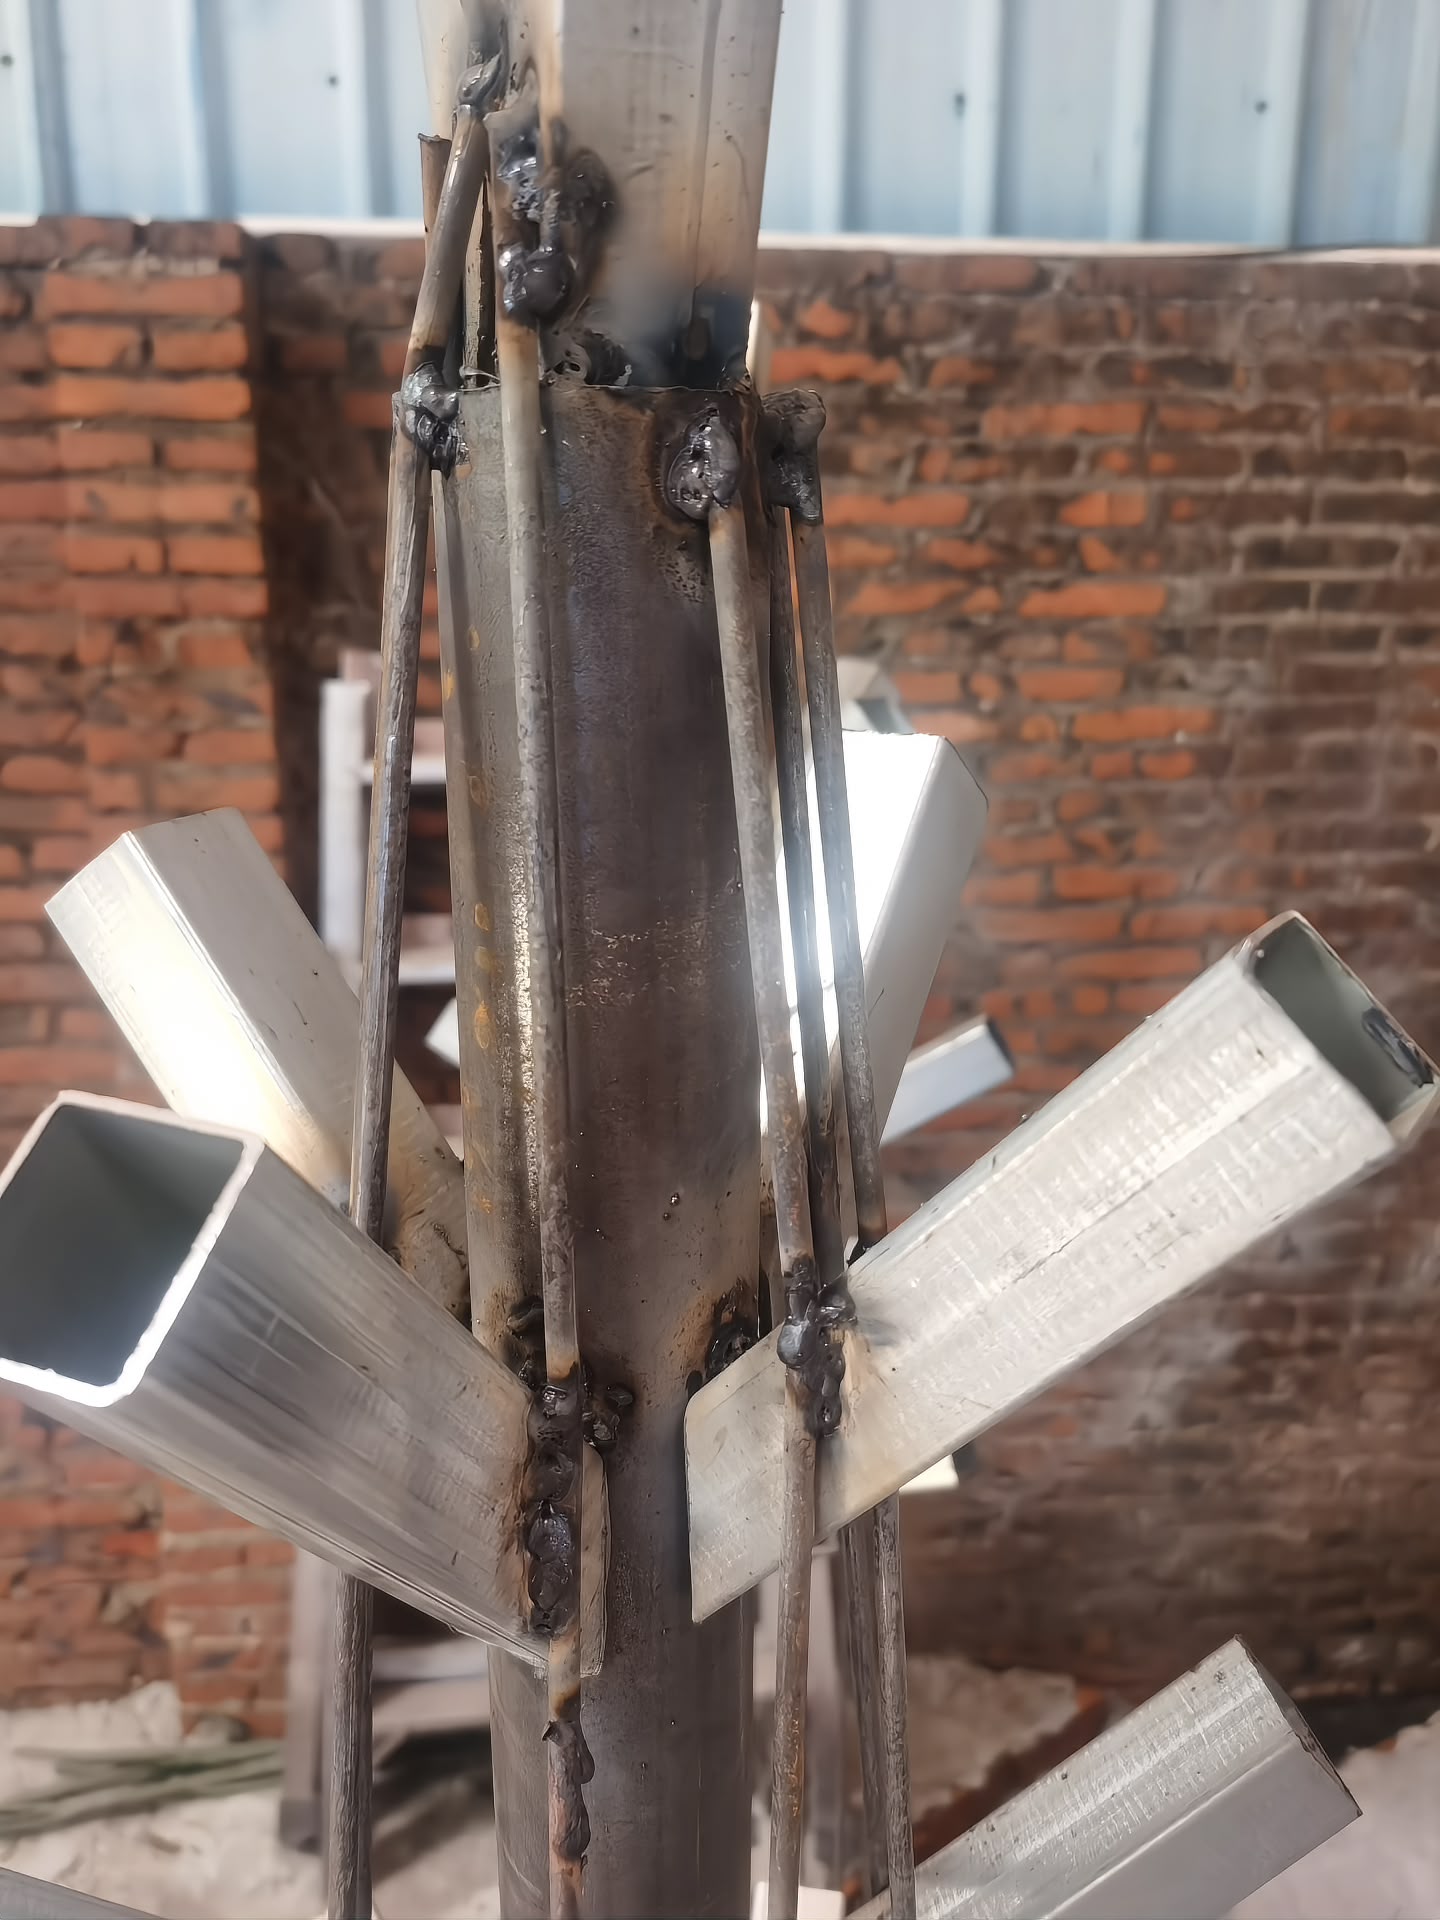
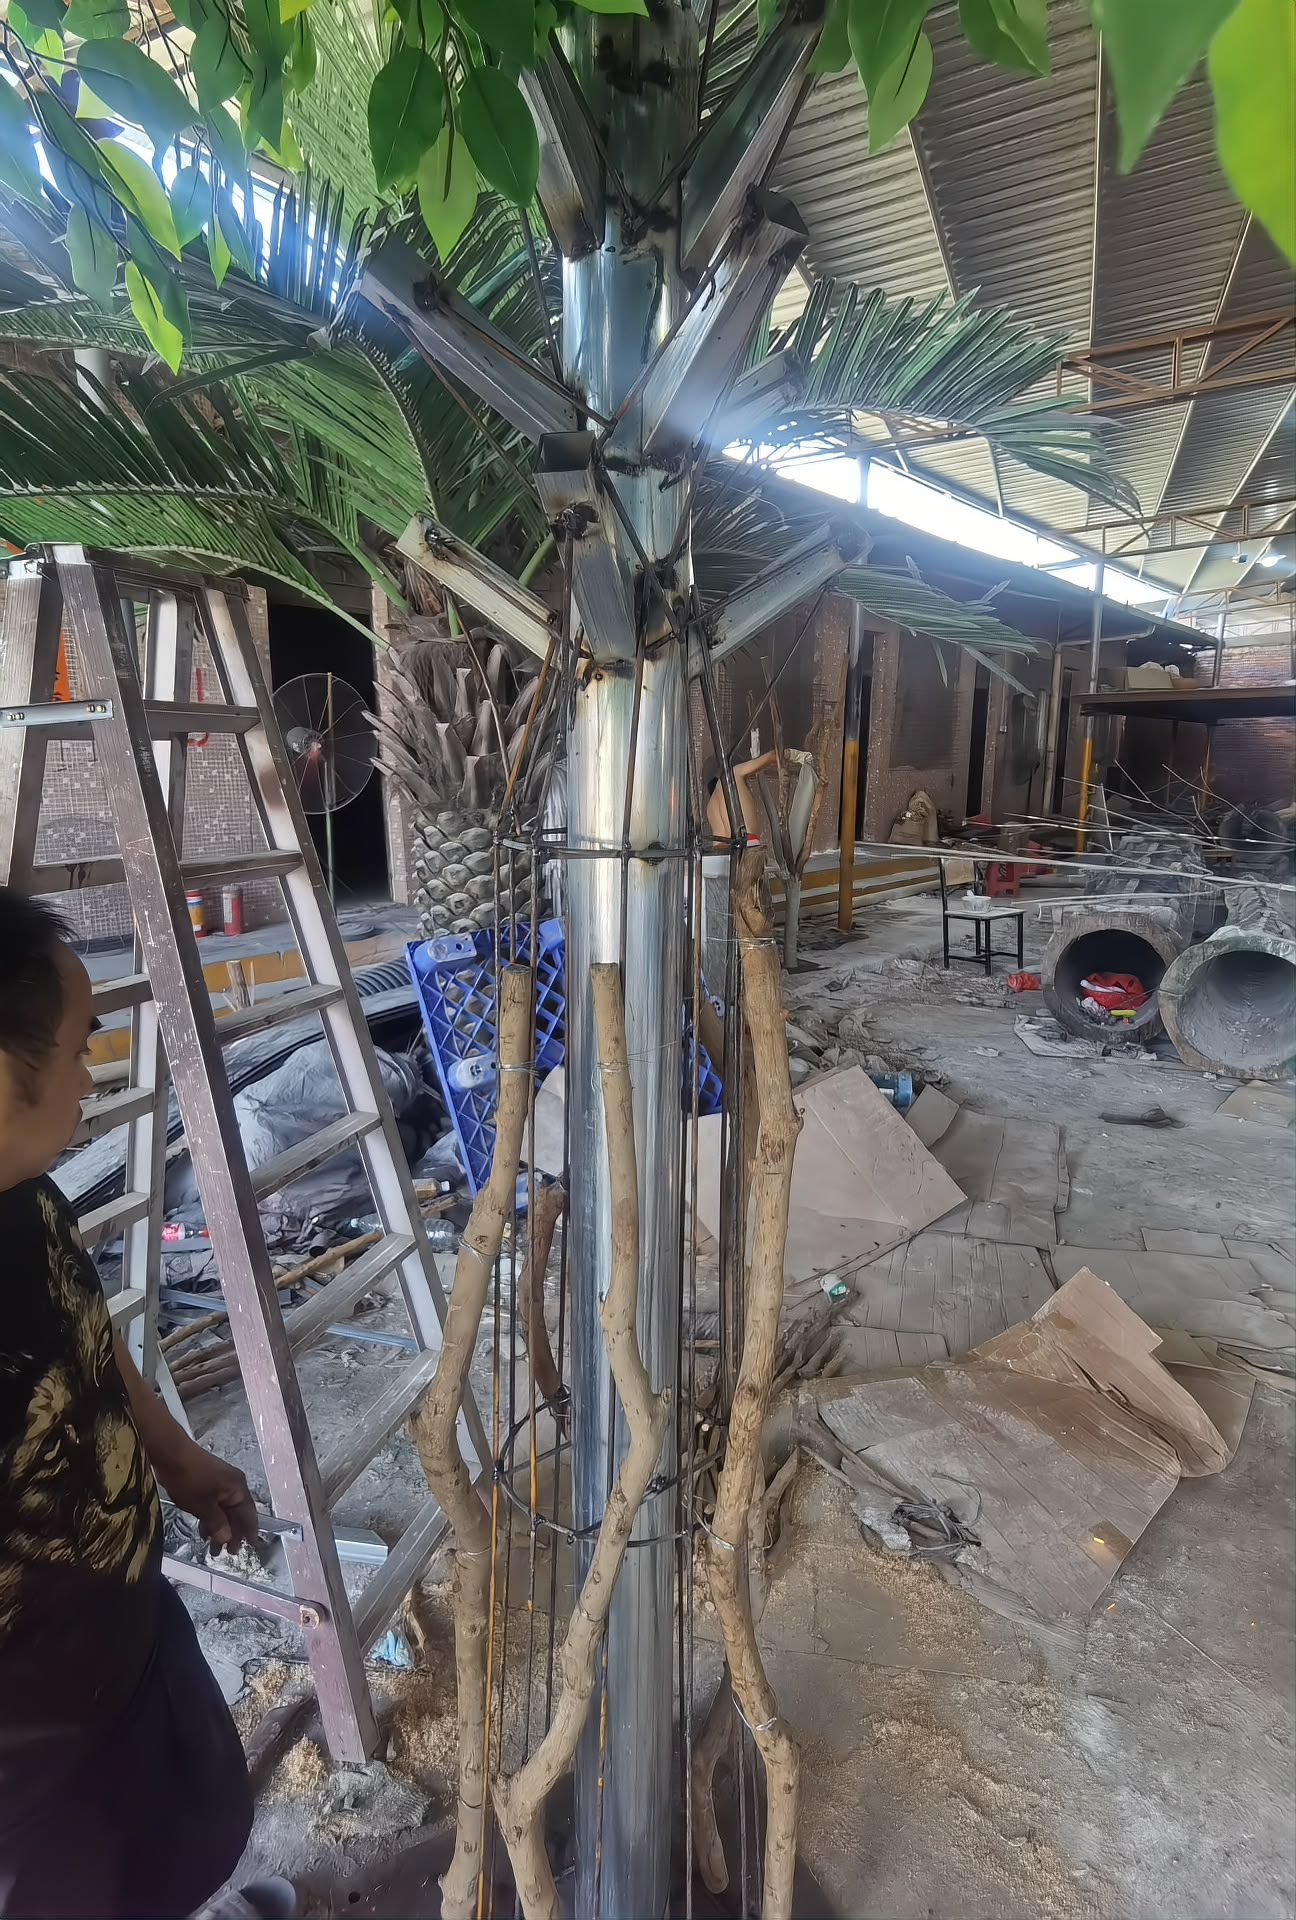
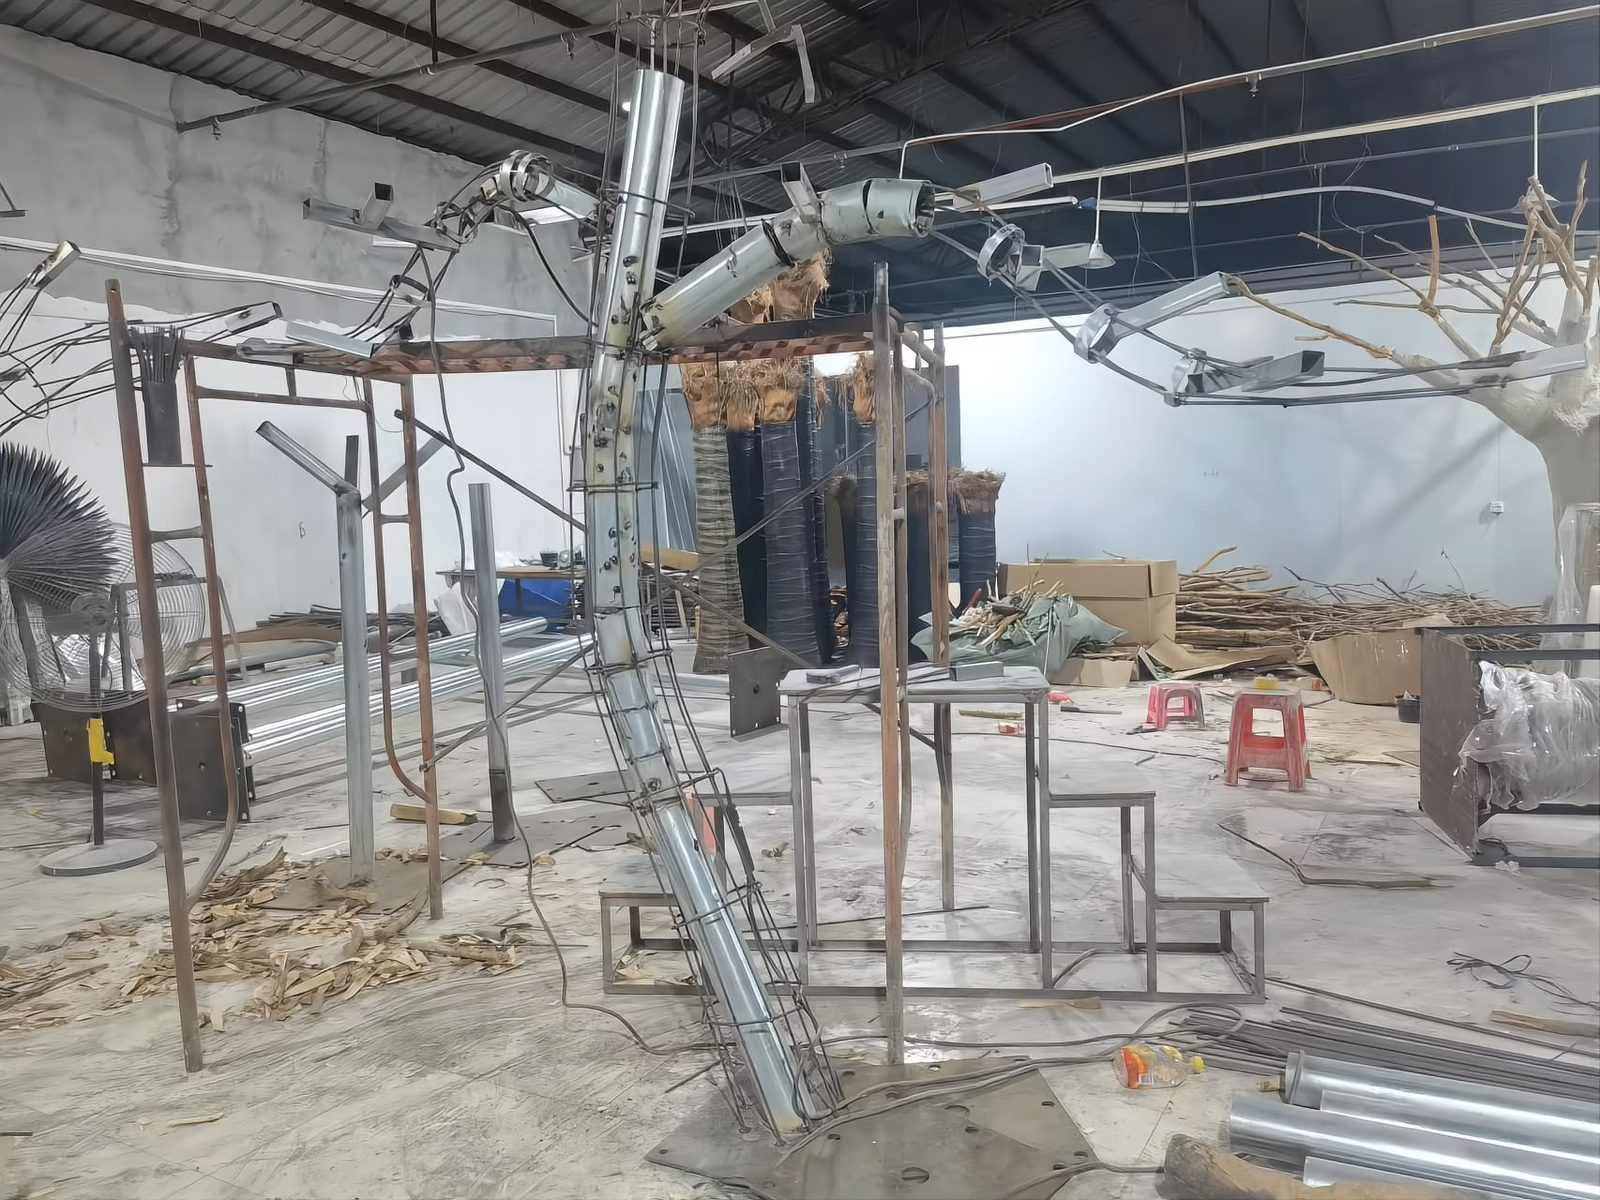
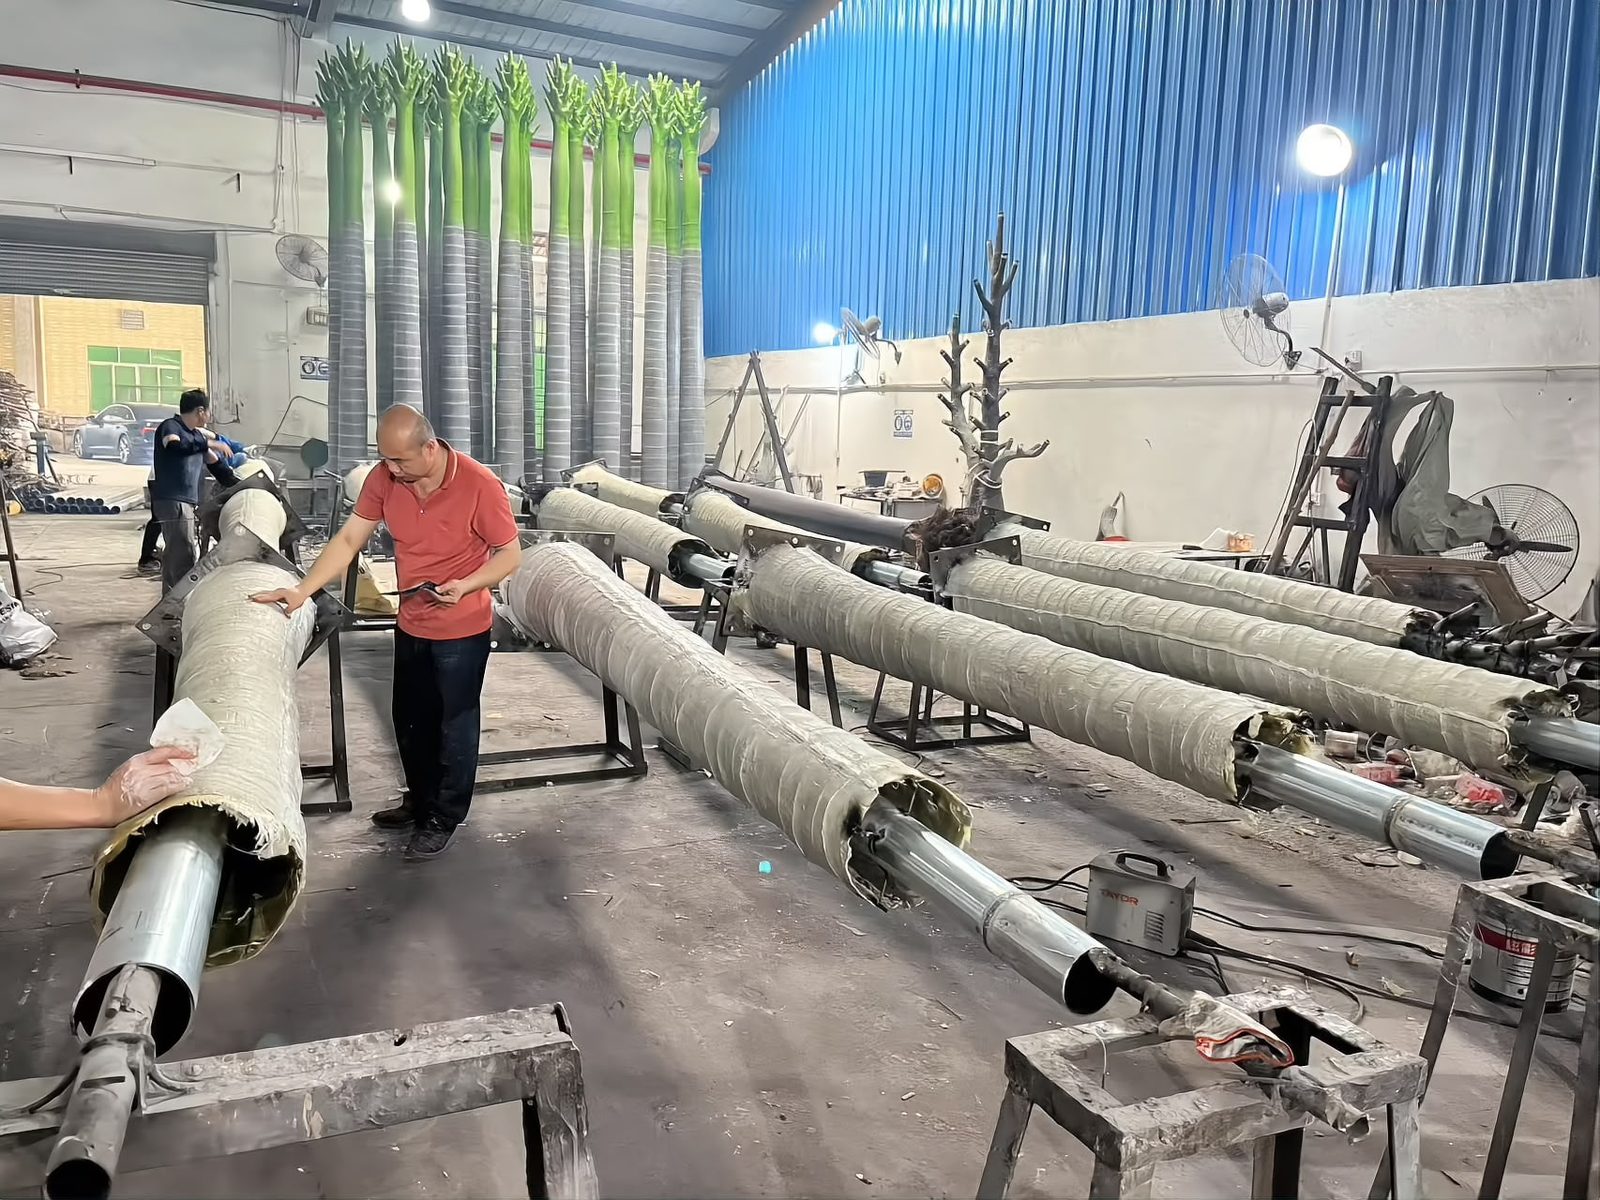
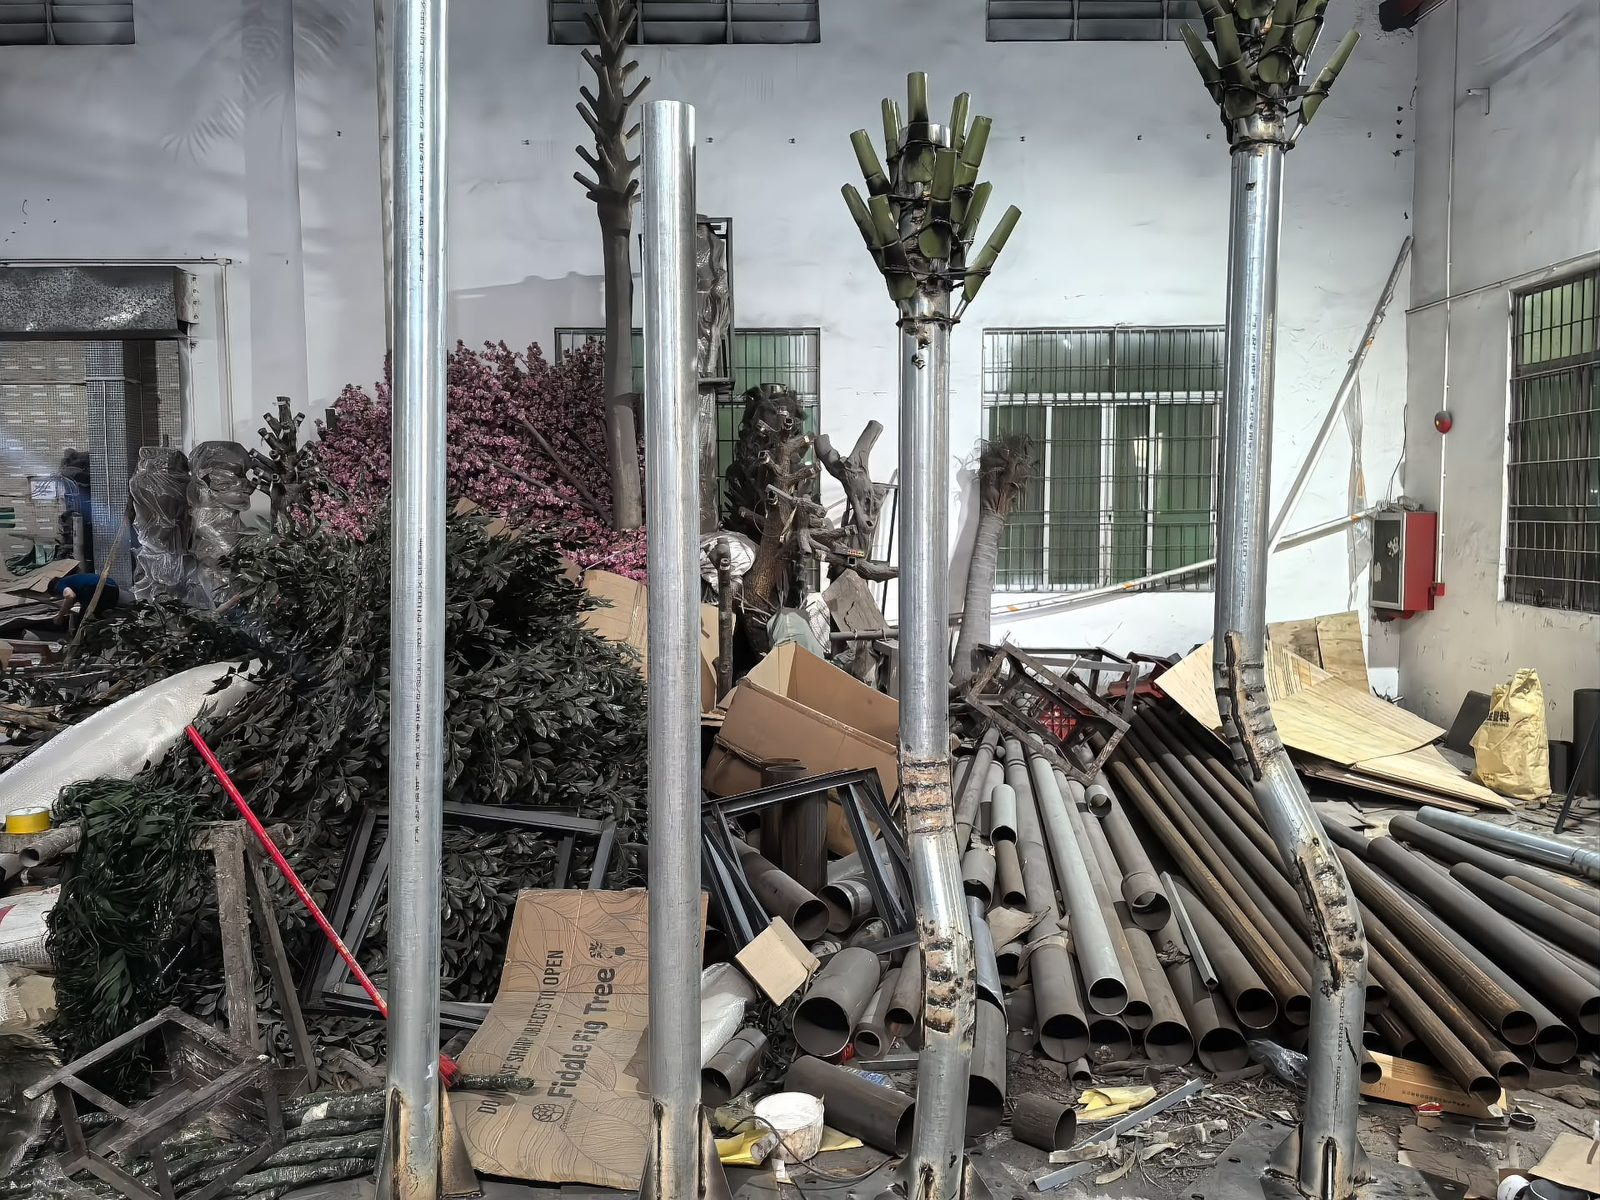
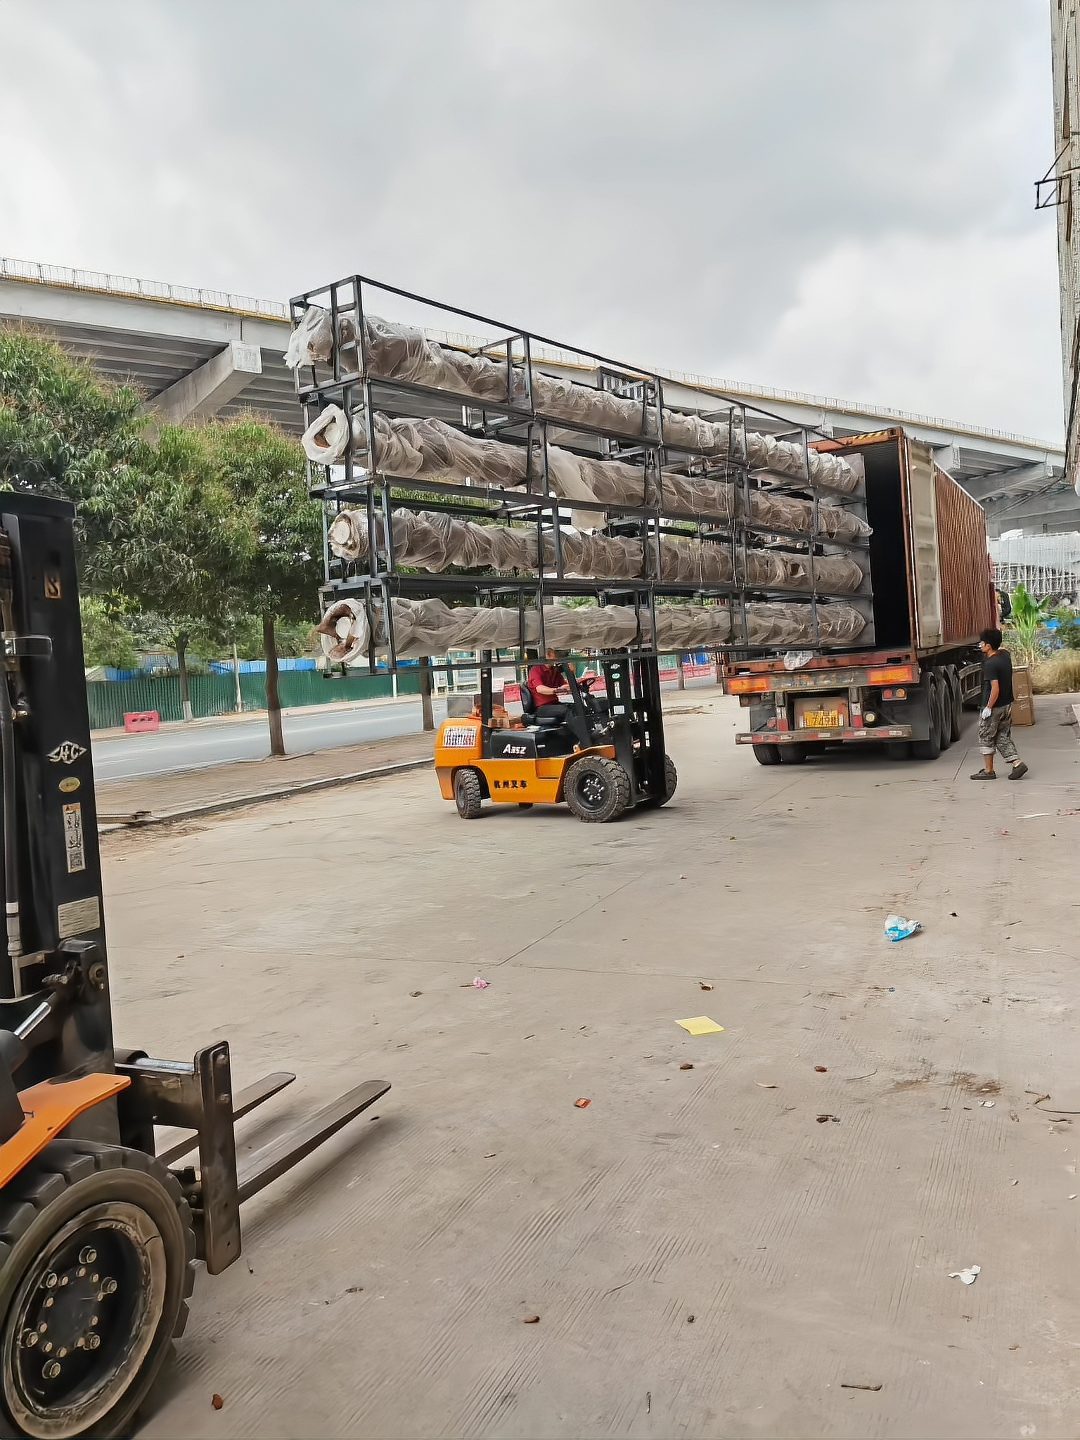
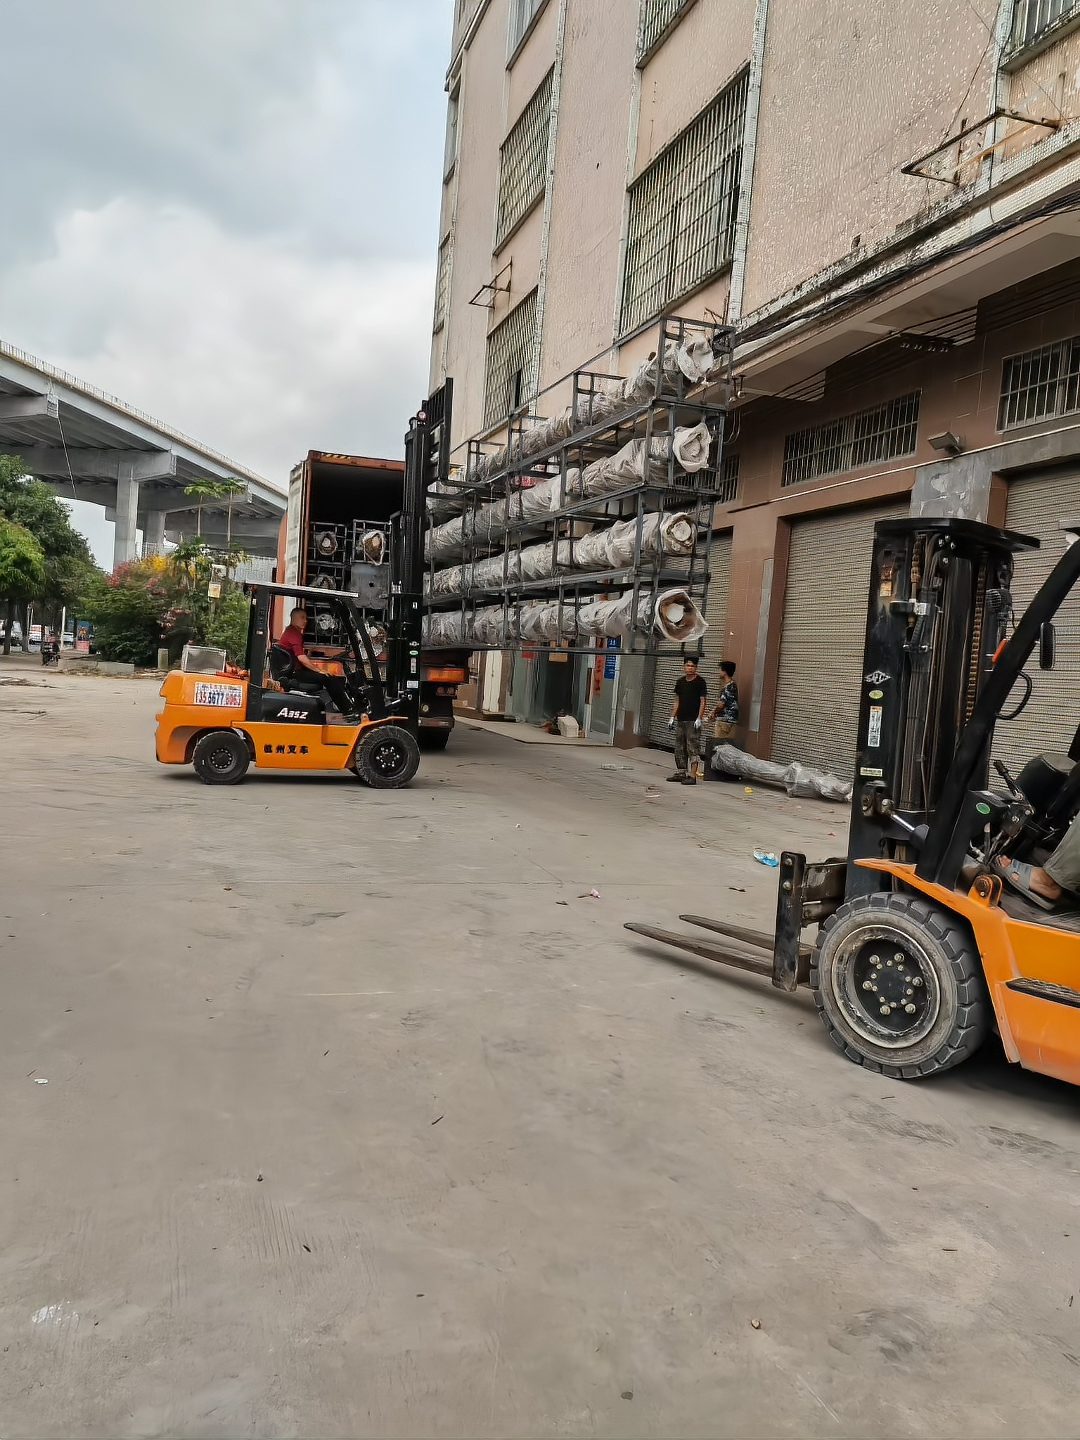
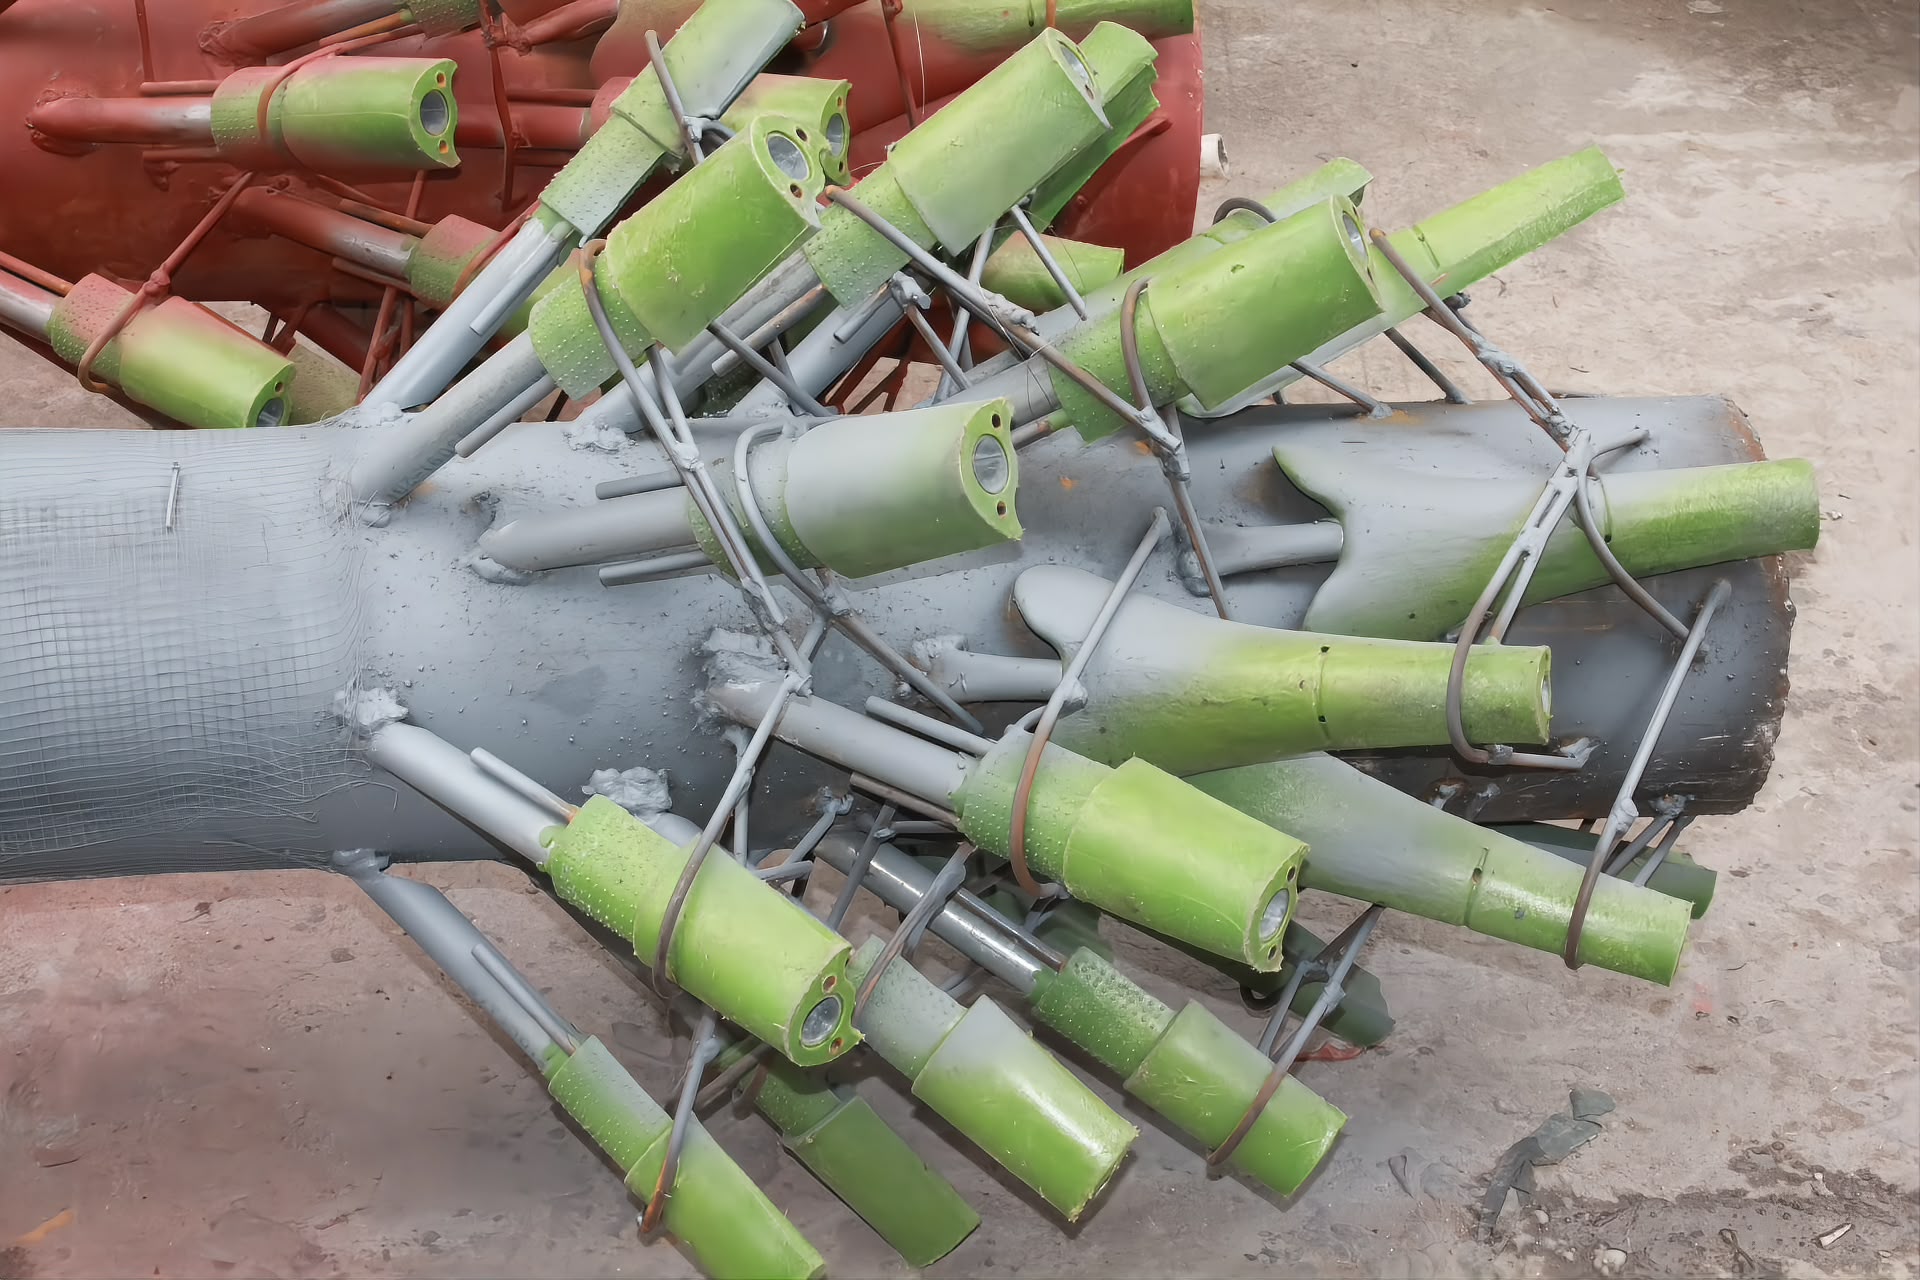
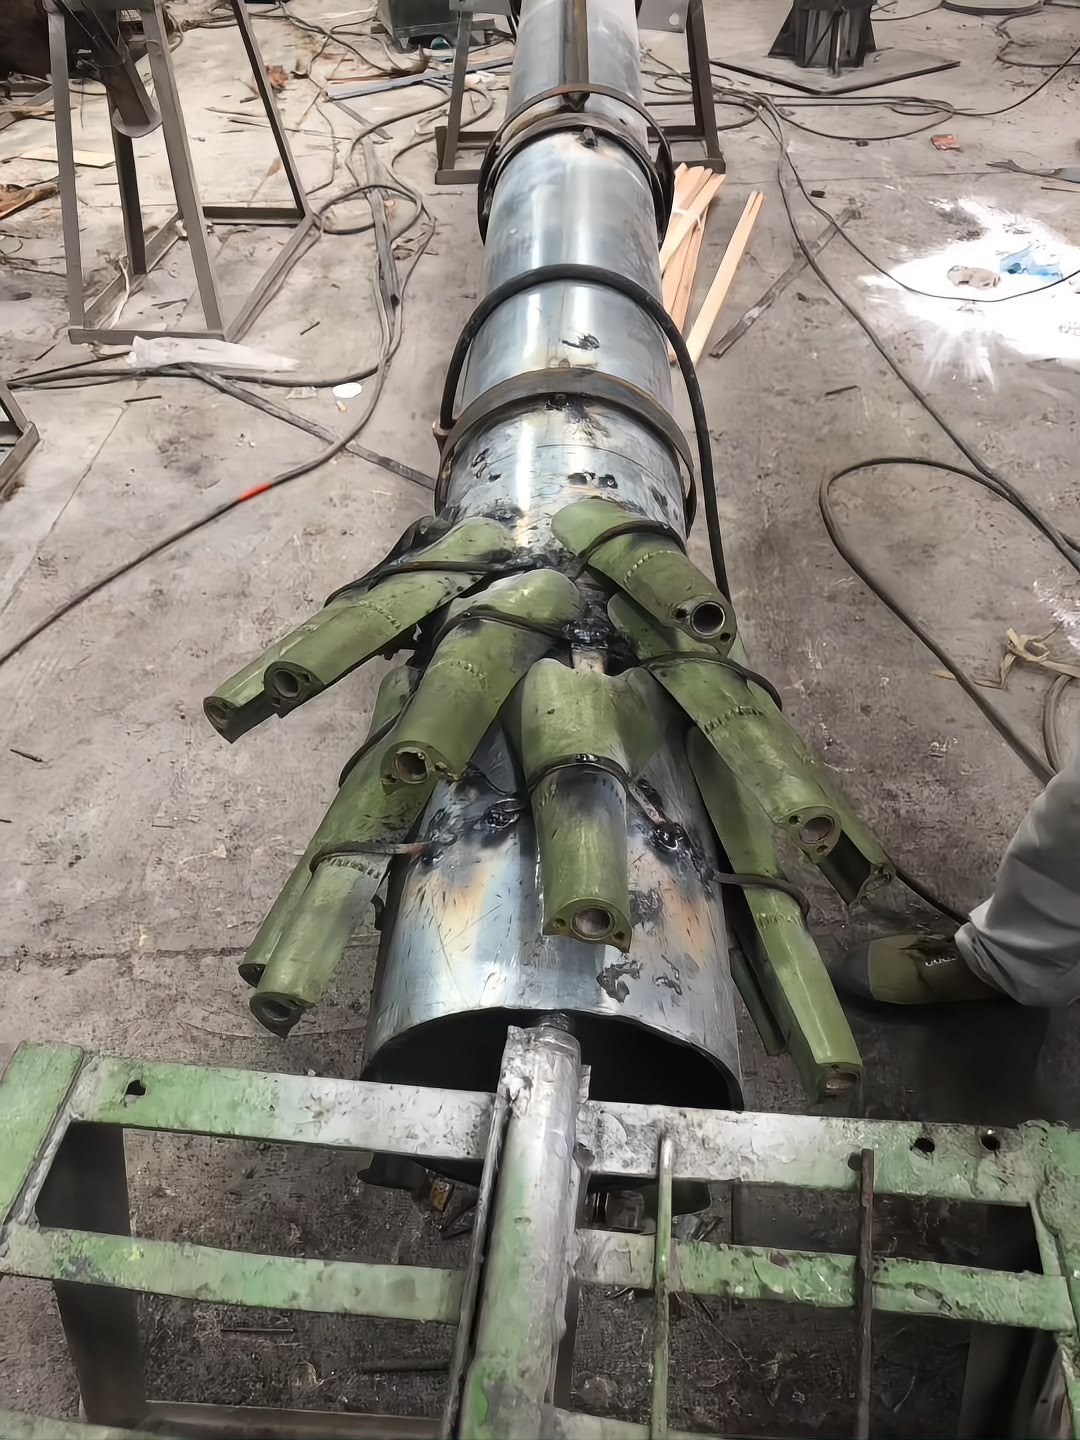
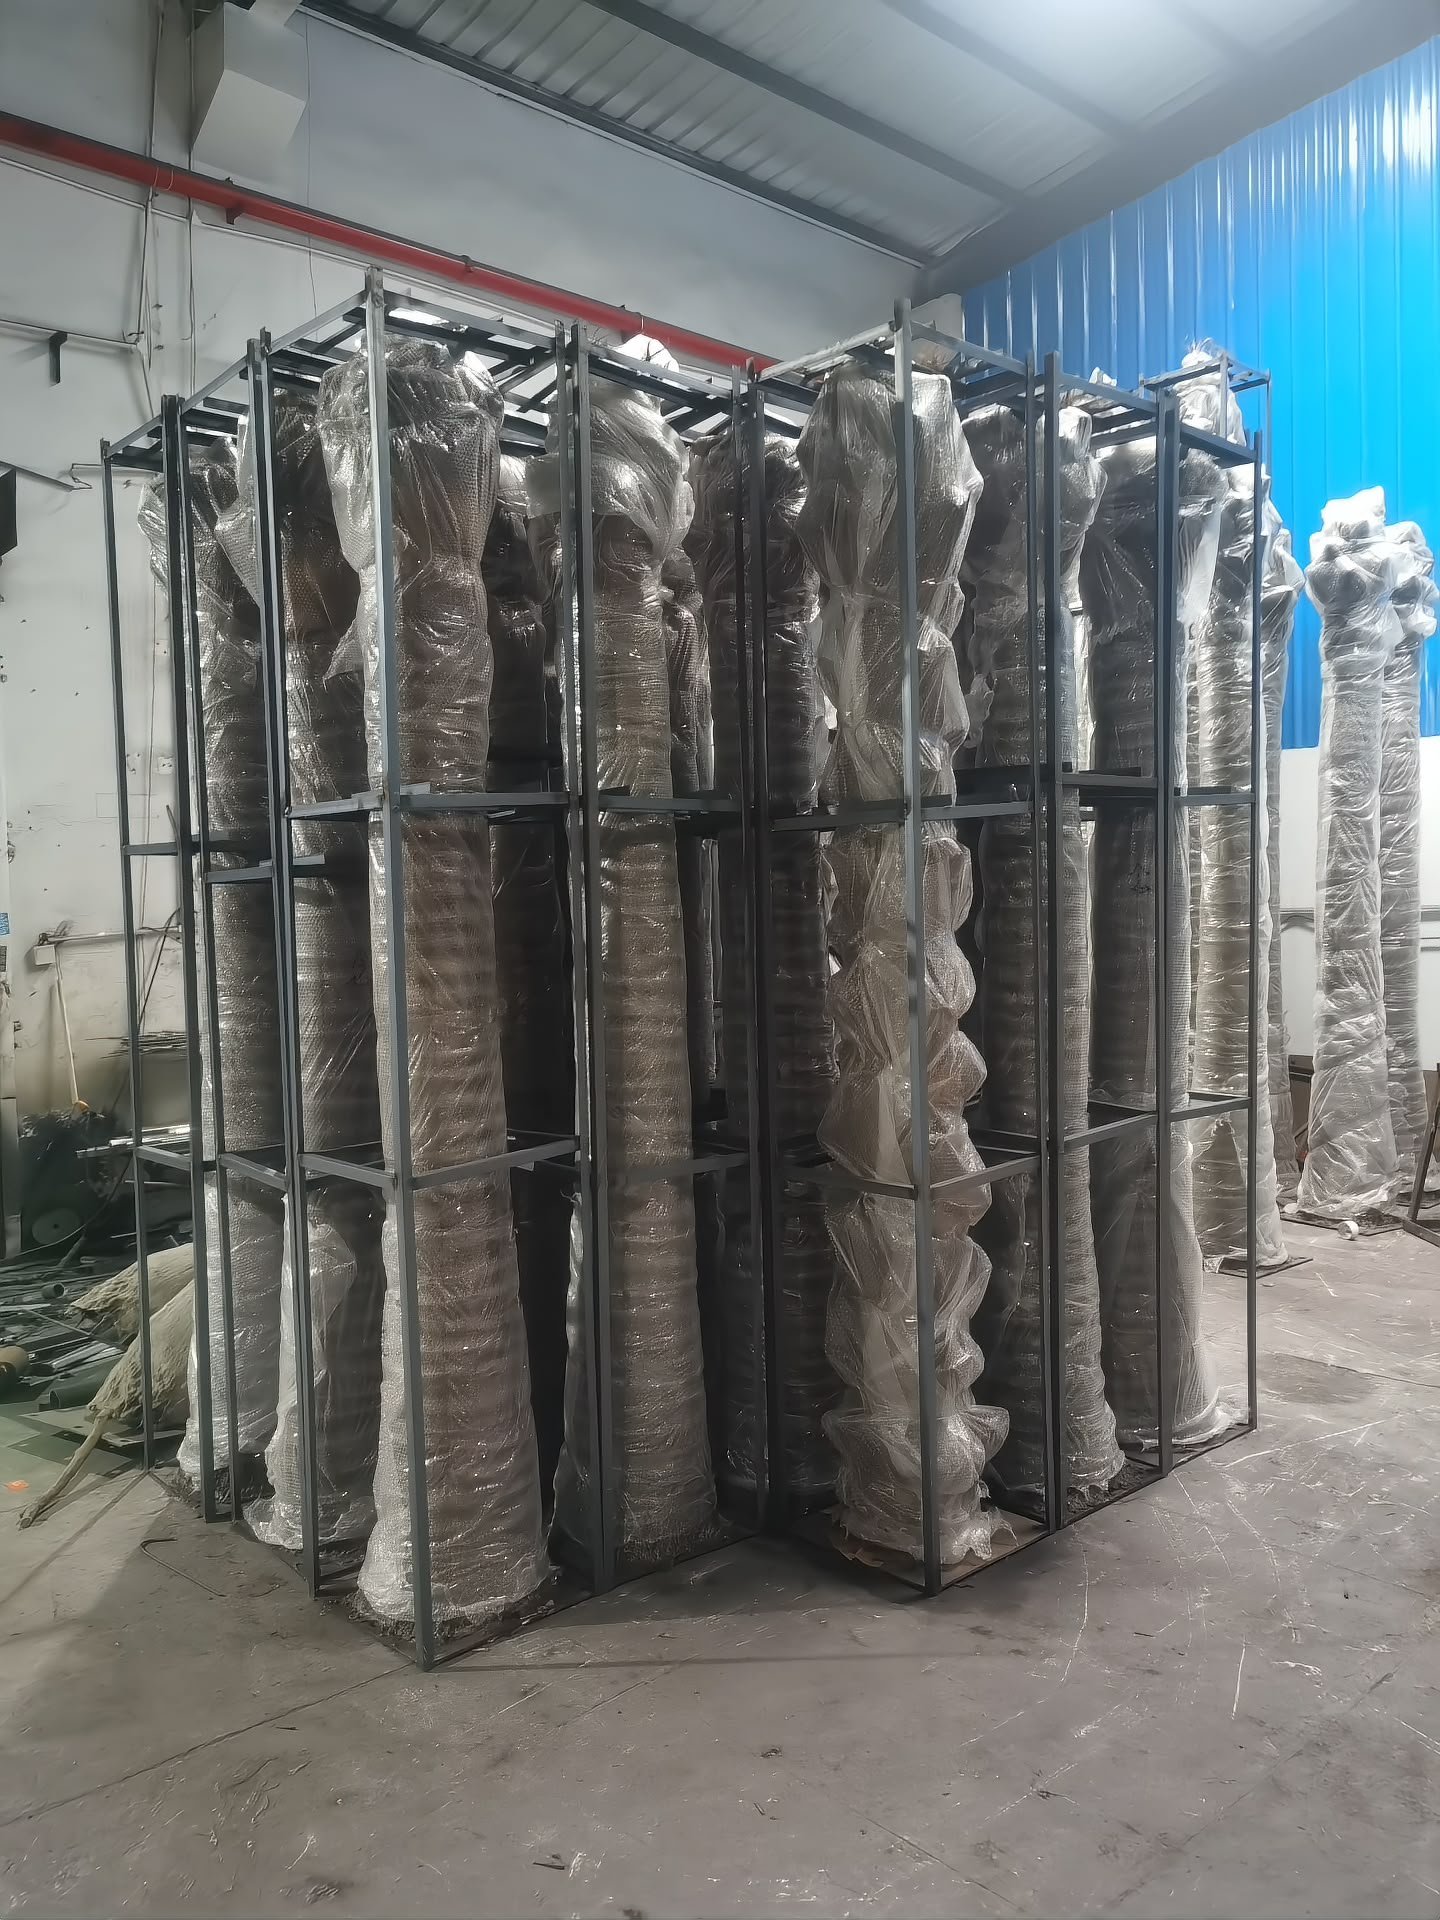
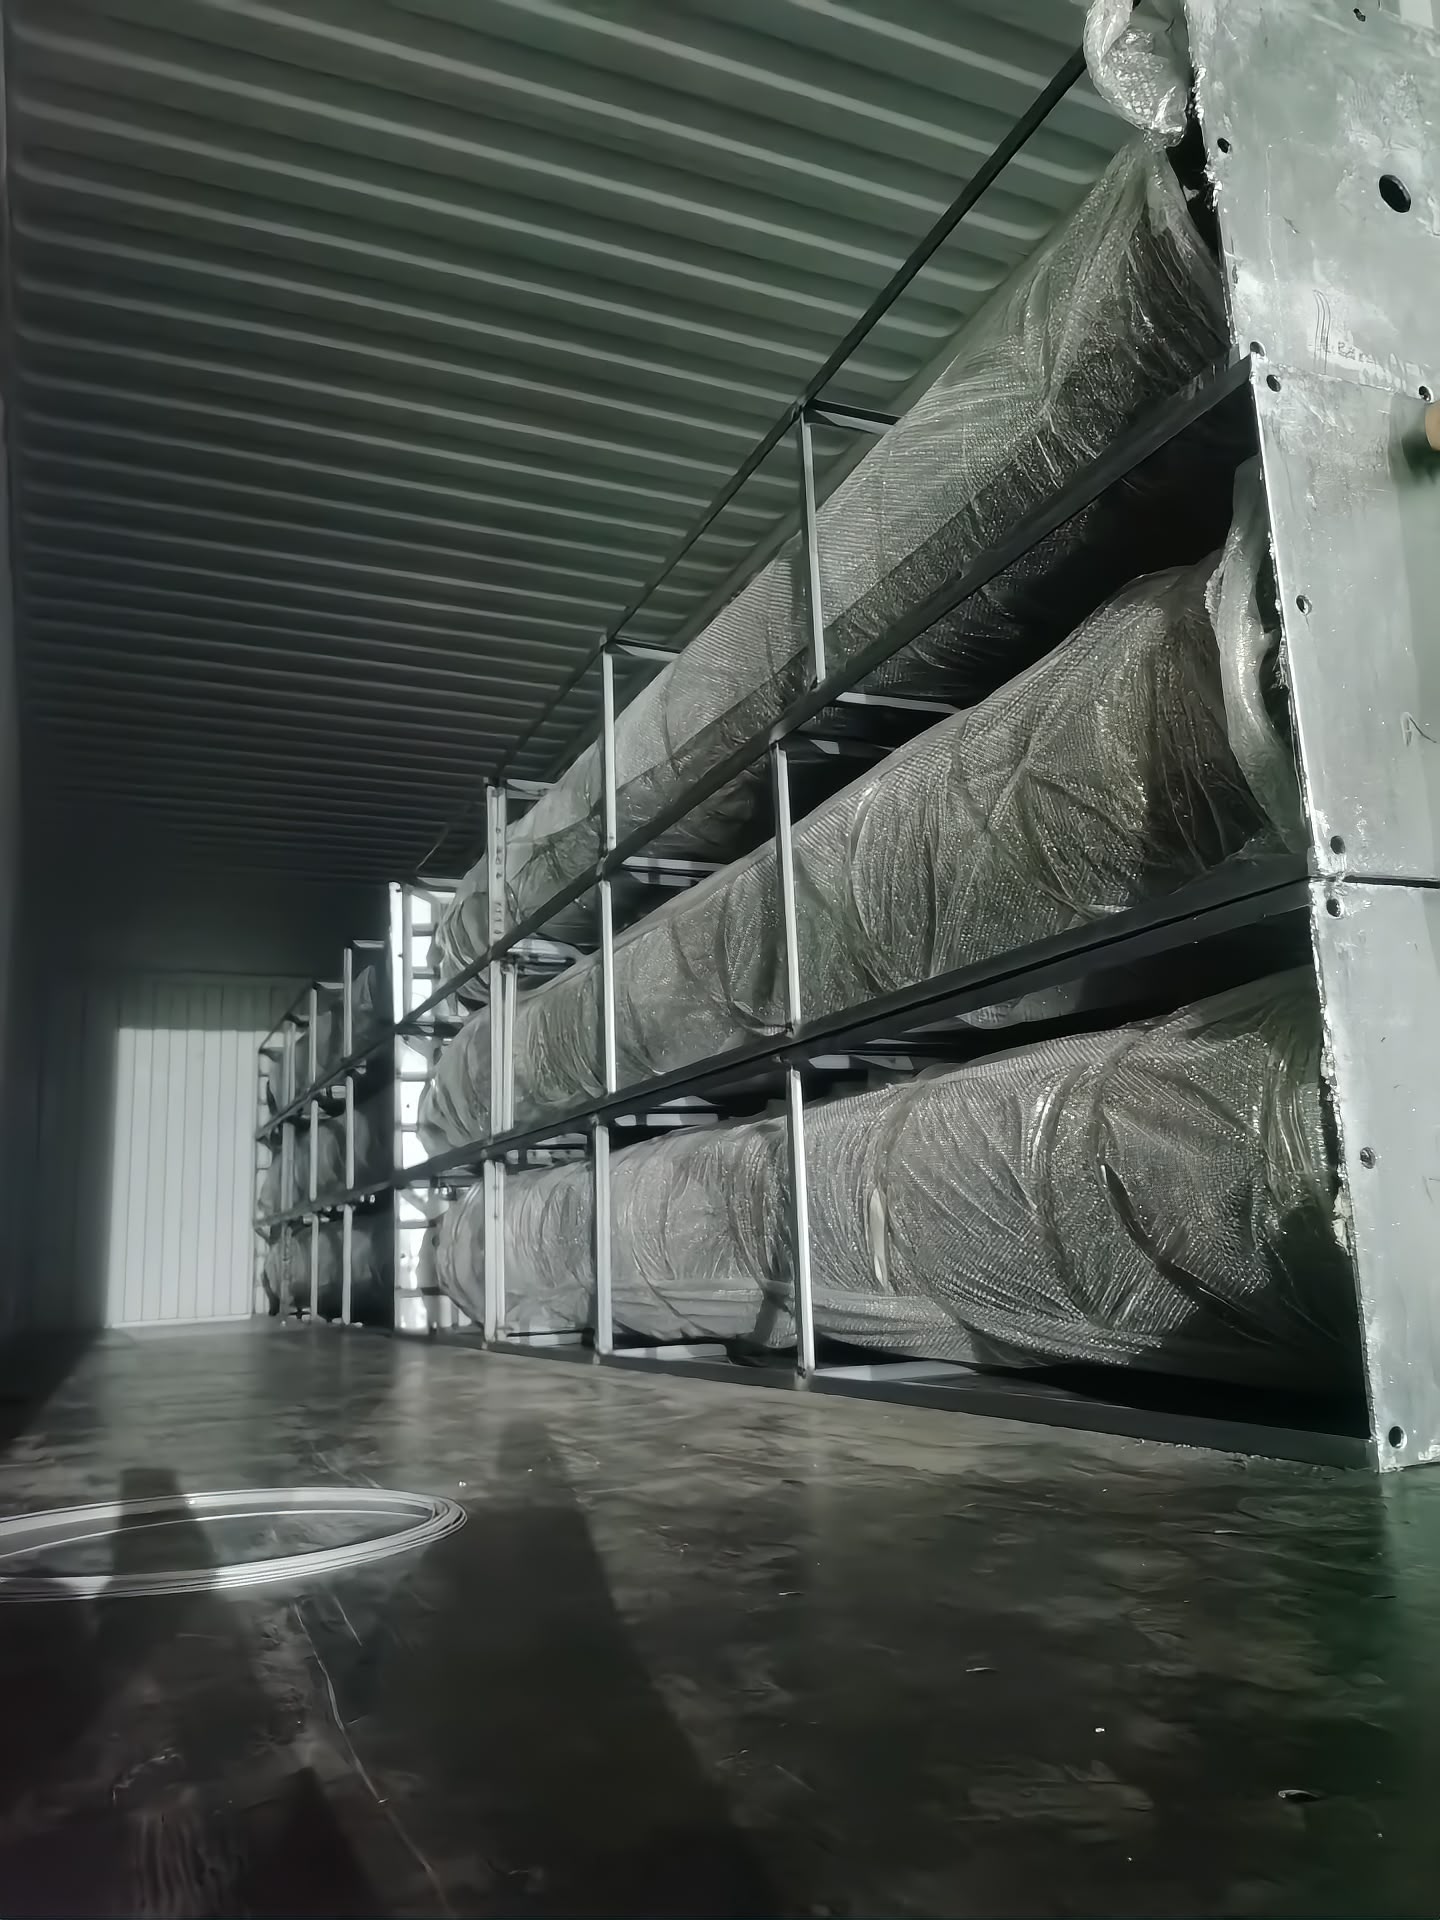
棕榈树干生产线:从钢管到封柜
一批棕榈树干的实际生产记录 —— 从来料钢材到封柜装船,你的订单走的就是这条线。
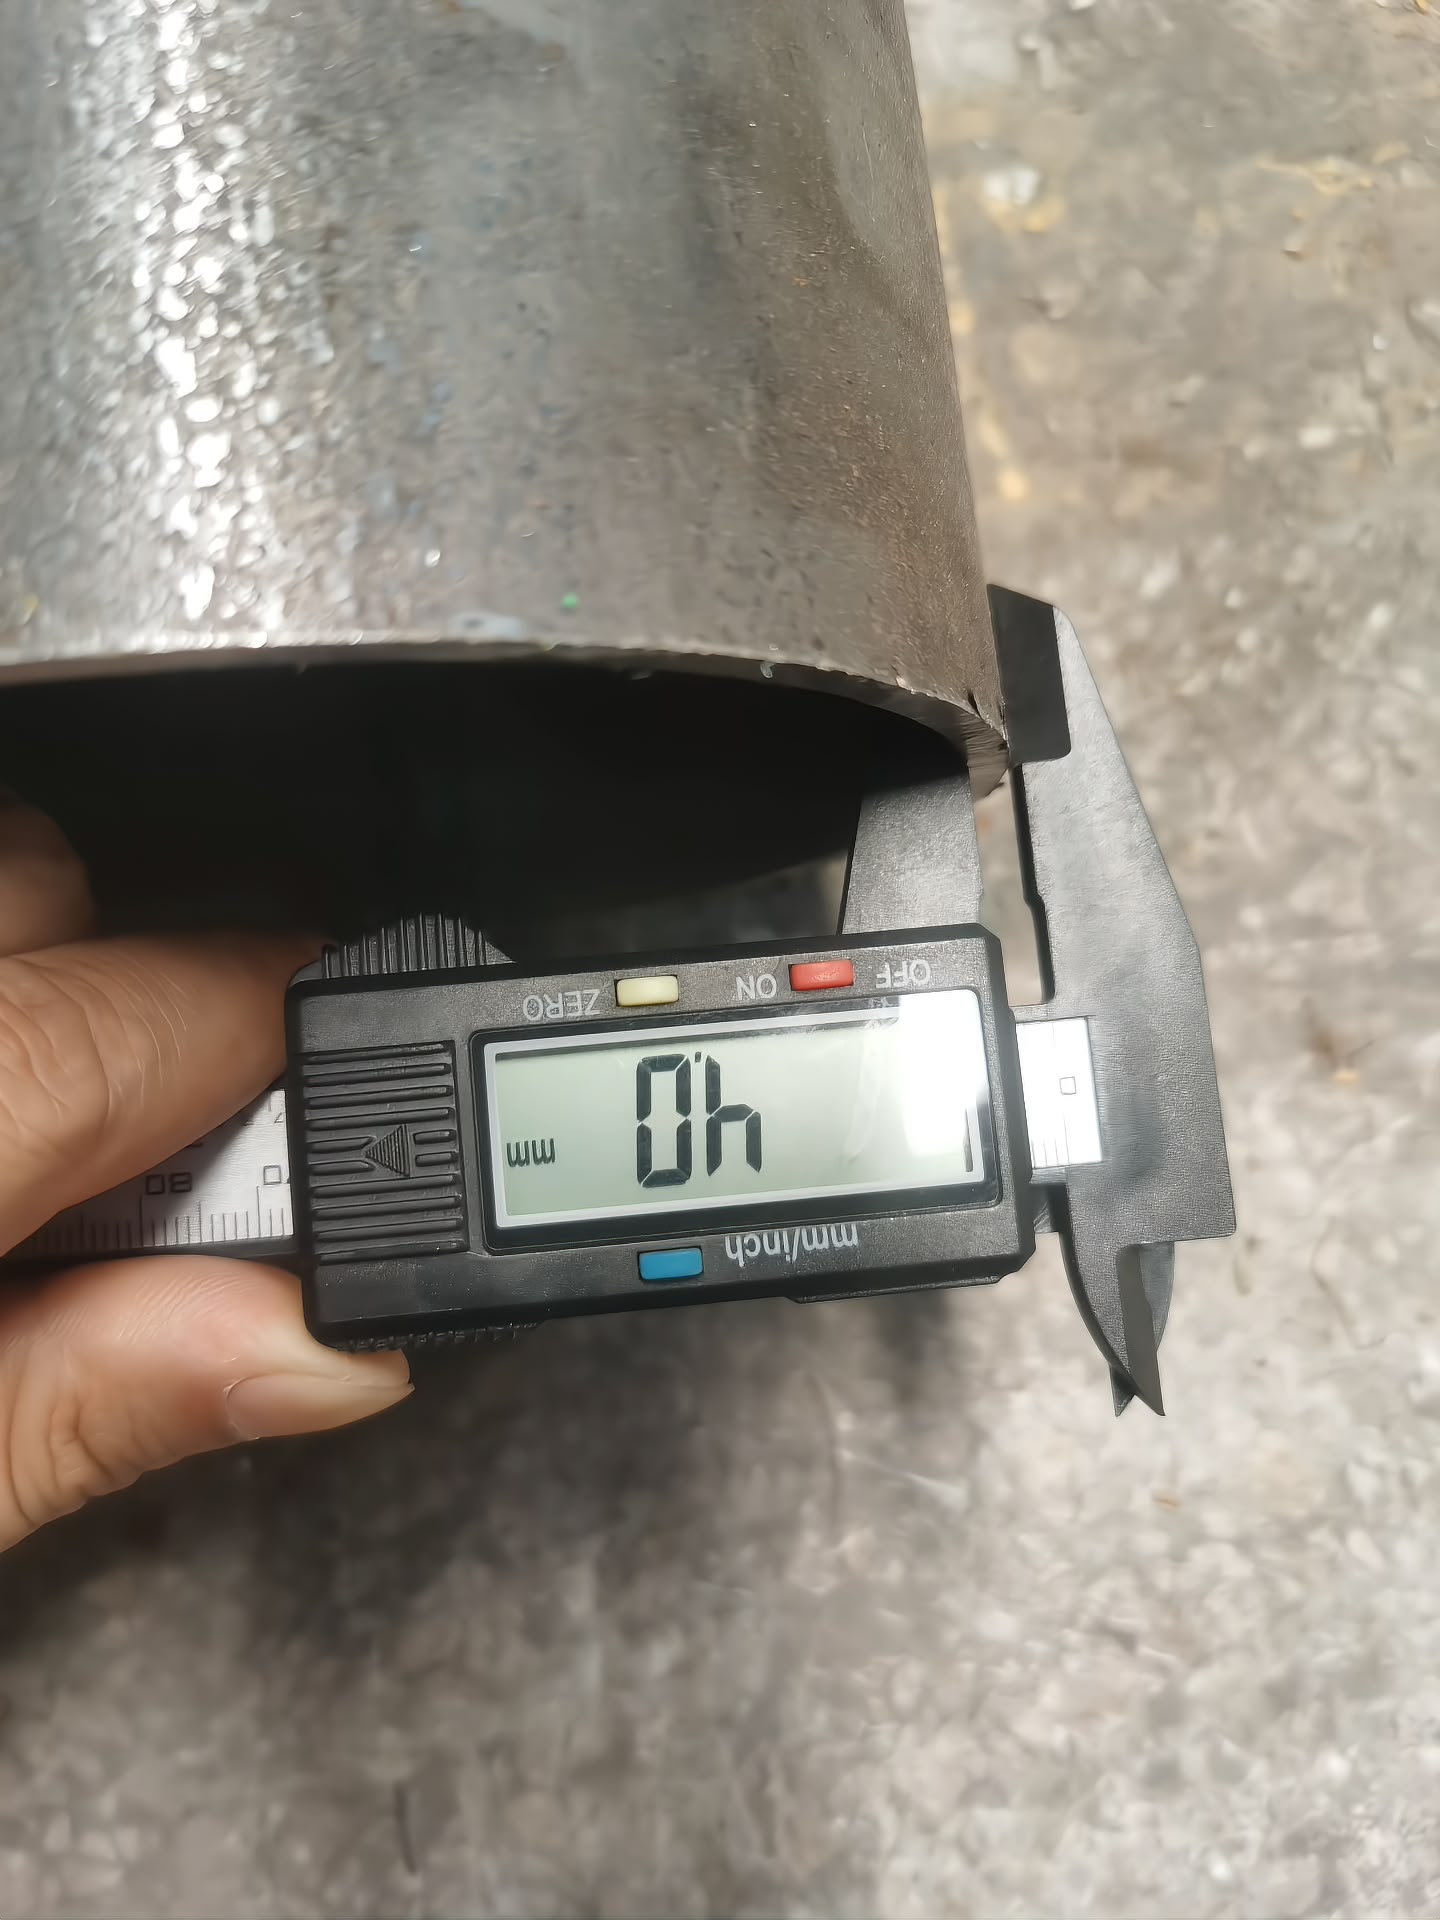
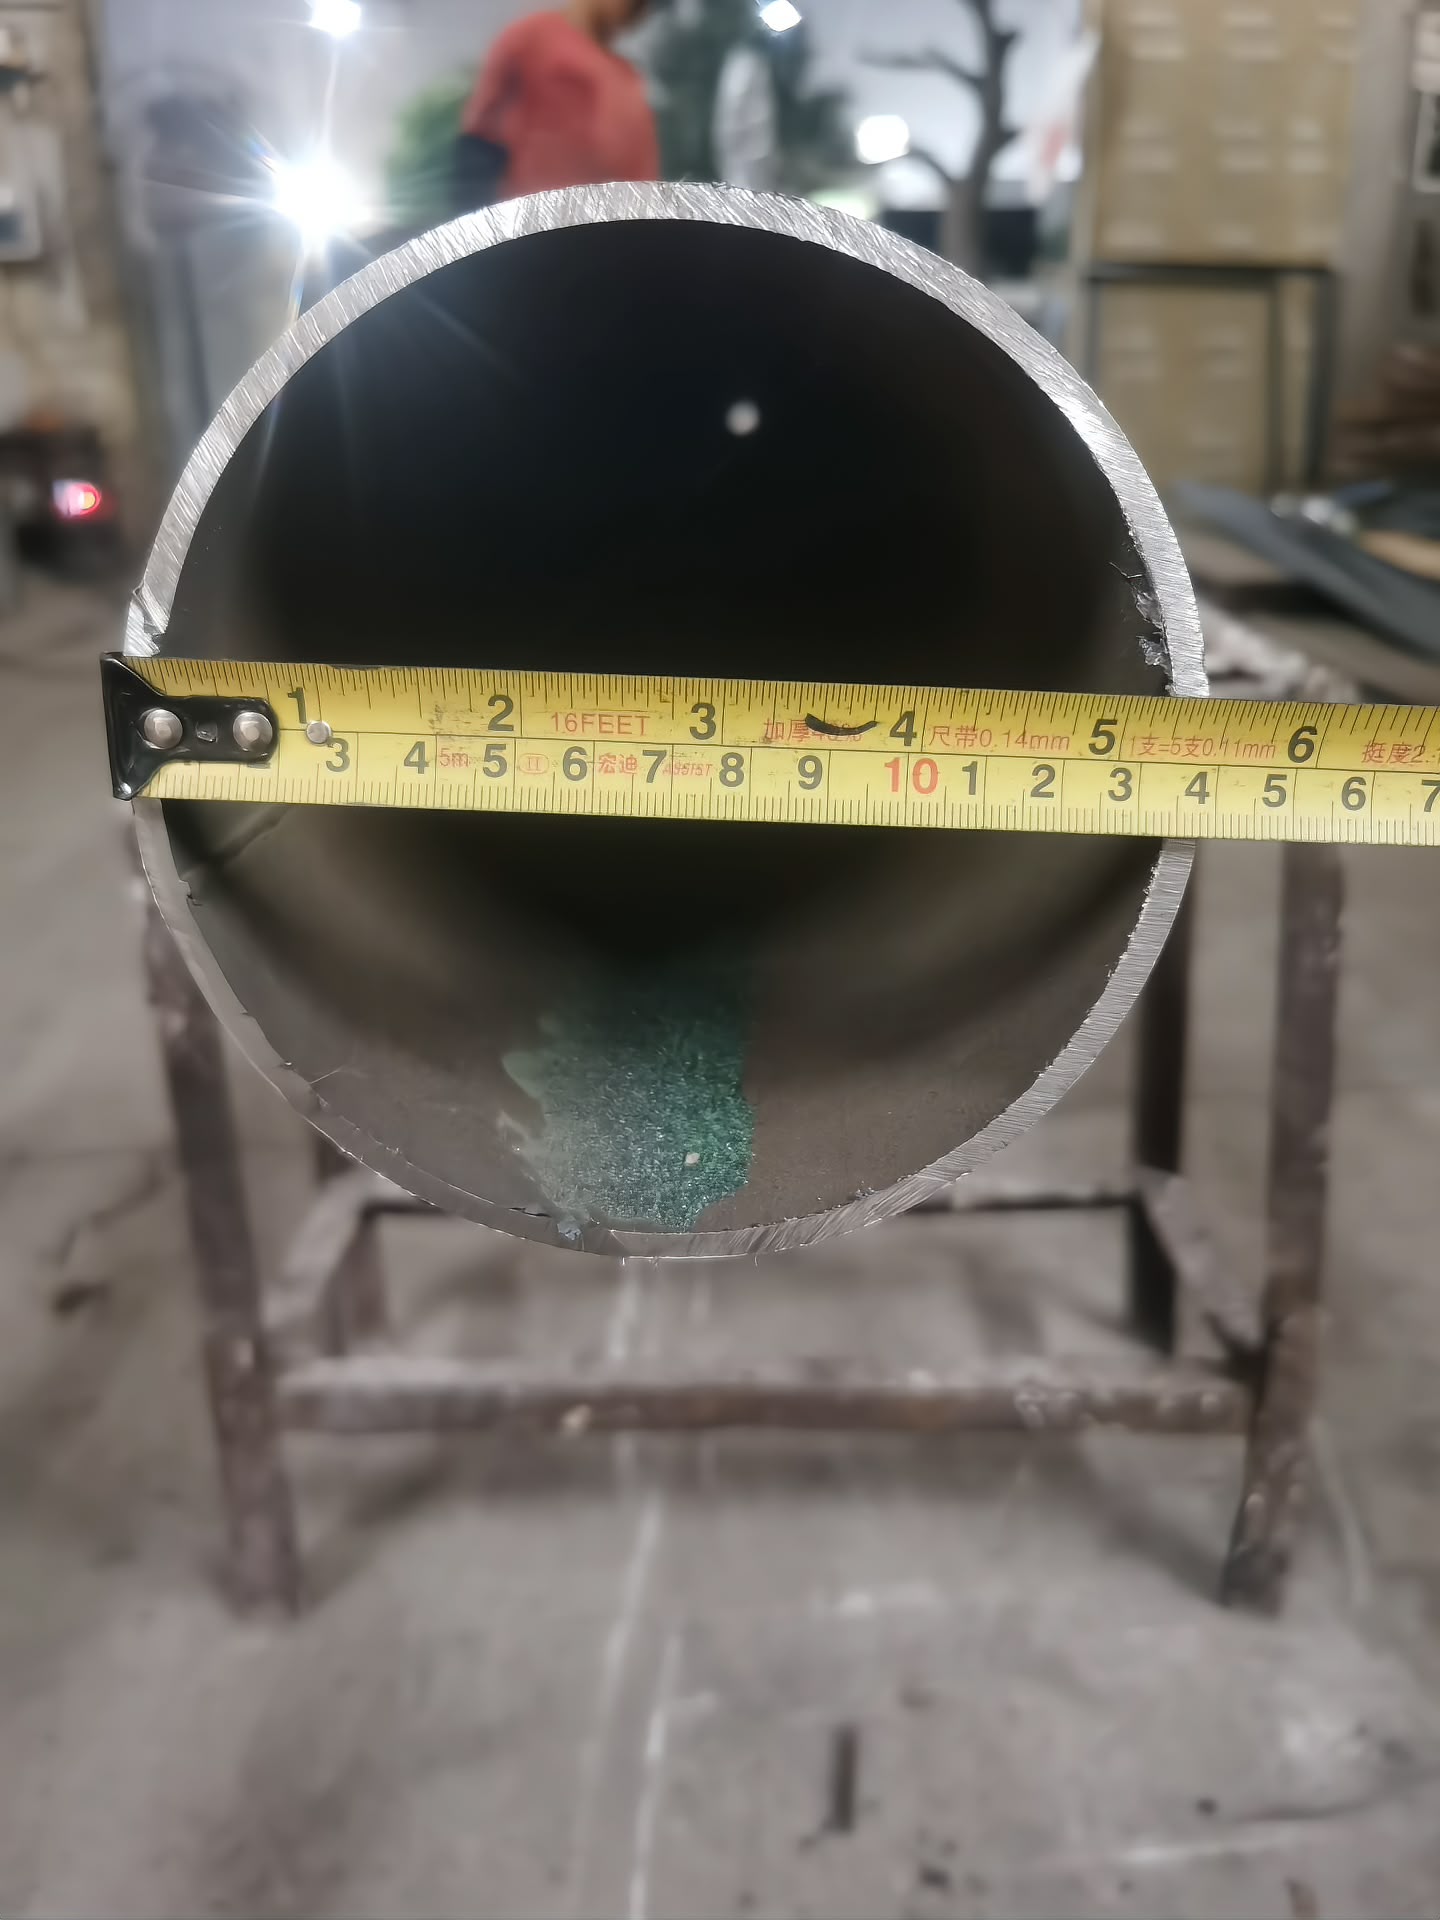
质检流程
- 来料检验
叶材、树脂、钢材与五金在投产前对比留存标样进行检查。
- 过程检验
结构焊接、骨架几何与枝叶固定在生产过程中检查,不是只在最后看一次。
- 整装试装
每棵树与棕榈树冠完整组装、拍照,并与已确认图纸比对。
- 装箱前检验
确认最终表面、五金数量、箱唛与包装防护,之后才装柜。
- 第三方验货
欢迎 SGS、BV、TÜV 在封柜前来厂验货。下单时告知,我们据此排产。
审厂与文件支持
我们支持买家审厂、到厂参观与社会责任合规问卷。如果你的采购流程需要特定文件组合 —— 营业执照、出口记录、材料声明、防火检测报告,或填好的审厂问卷 —— 在询价阶段一并提出,我们会确认哪些可以提供。
欢迎到厂参观。广州有白云国际机场(CAN),我们可以安排接机或从市区酒店接送。请至少提前一周告知,以便相关工程师在厂而不是在外出差。